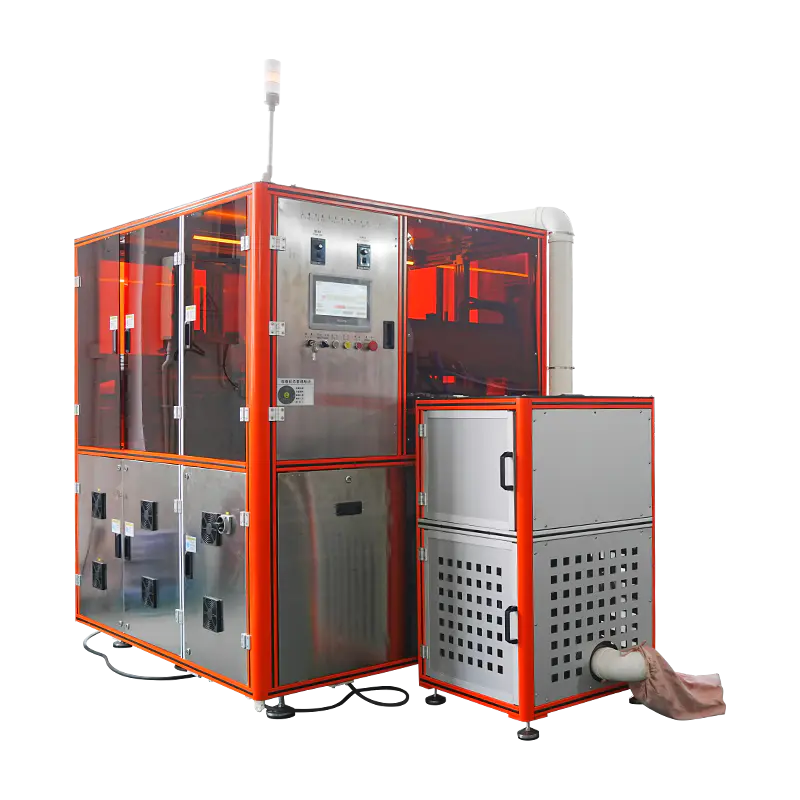
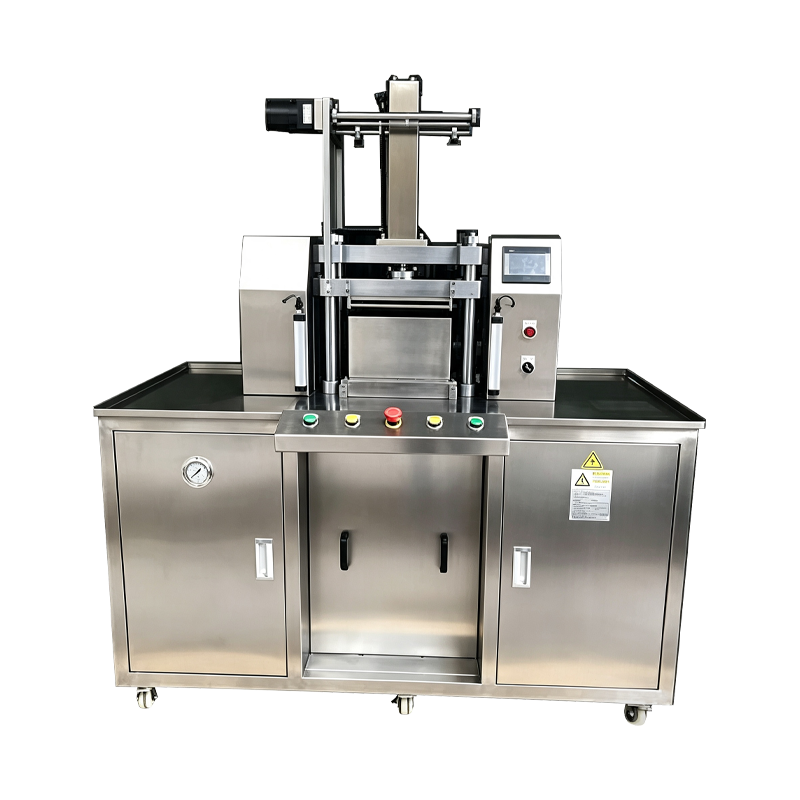
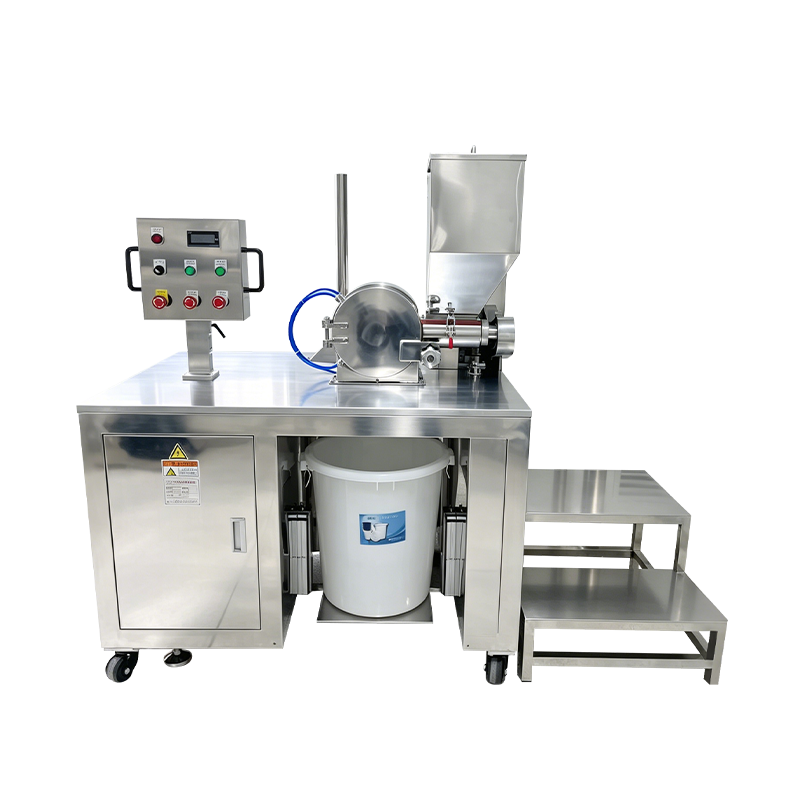
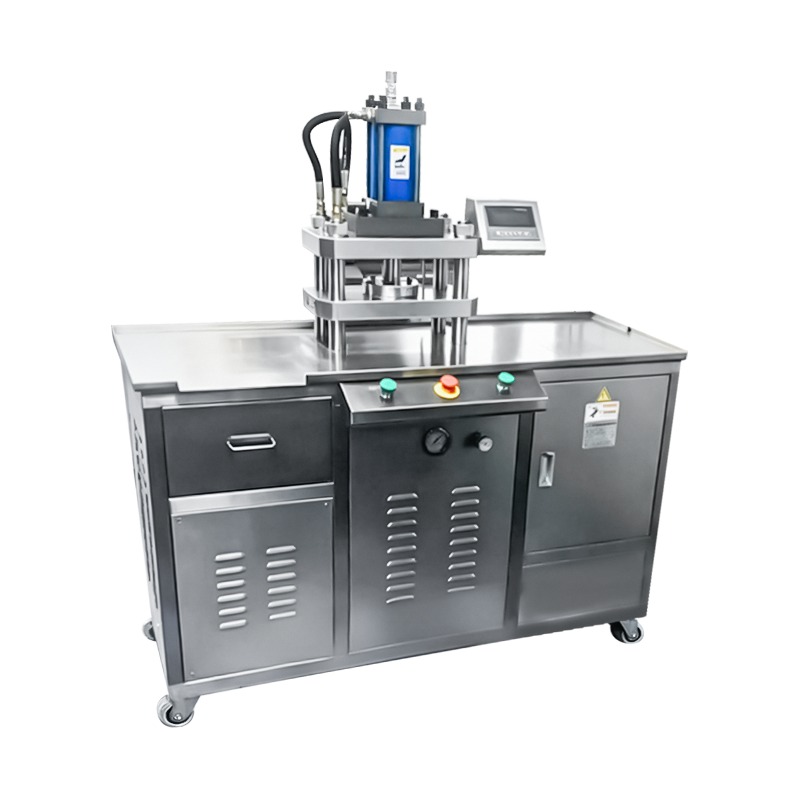
Automatyczna maszyna do prasowania proszku podkładowego
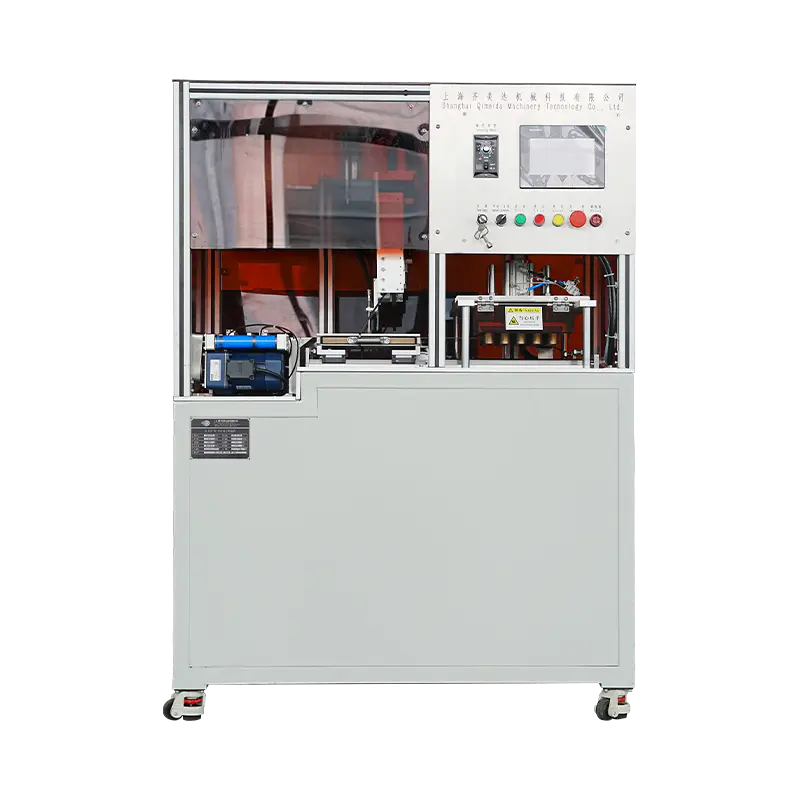
Platforma prasująca skonfigurowana do mis fundamentowych w proszku i prasowanych wyprasek fundamentowych. Maszyna automatyzuje podawanie do misy, dozowanie proszku, konsolidację złoża, zagęszczanie i wyrzucanie w cyklu ciągłym, z kontrolą receptury nad wagą wypełnienia, siłą prasowania, czasem przebywania i szybkością cyklu. Każdy cykl jest rejestrowany w odniesieniu do partii produkcyjnej, a dane dotyczące siły i położenia są dostępne do wglądu.
Zagęszczanie o dużej gęstości
Podkład w proszku wymaga długotrwałej siły, aby osiągnąć docelową twardość ciasta. Prasa utrzymuje siłę przez dłuższy etap utrzymywania, umożliwiając przepływ spoiwa przez matrycę proszkową.
Kontrola powierzchni płaskiej
Płaskość górnego stempla i prędkość zbliżania są ustawiane według przepisu, aby uzyskać spójną powierzchnię miski bez śladów tłoczenia i lokalnych zmian gęstości.
Integralność krawędzi
Gradient zagęszczania i szybkość uwalniania są dostosowywane do każdej receptury, aby ograniczyć odpryskiwanie krawędzi na misach fundamentowych proszku po wyrzuceniu.
Przechwytywanie danych cyklu
Siła, pozycja i czas przebywania są rejestrowane dla każdej szalki i łączone z zapisem partii w celu przeglądu procesu i analizy odchyleń.
Architektura systemu
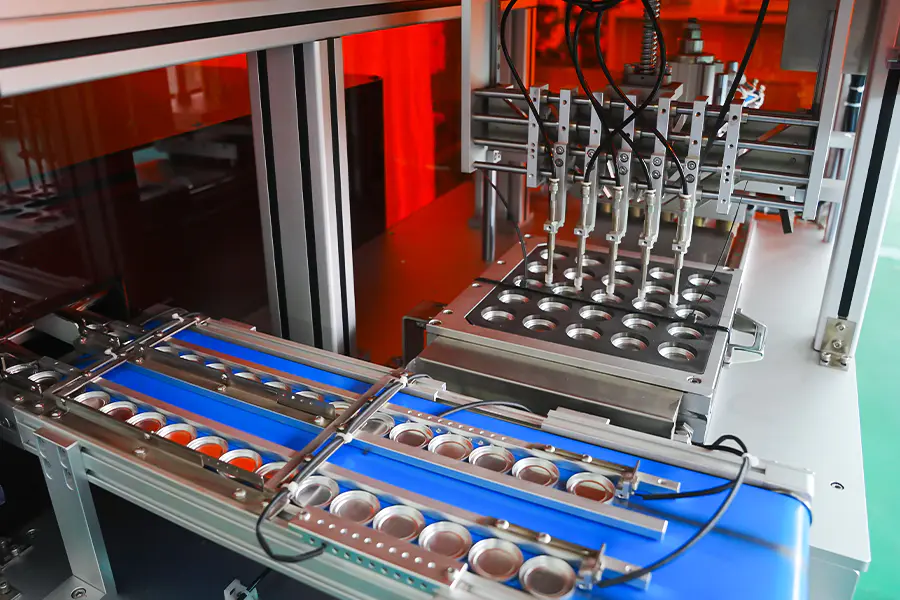
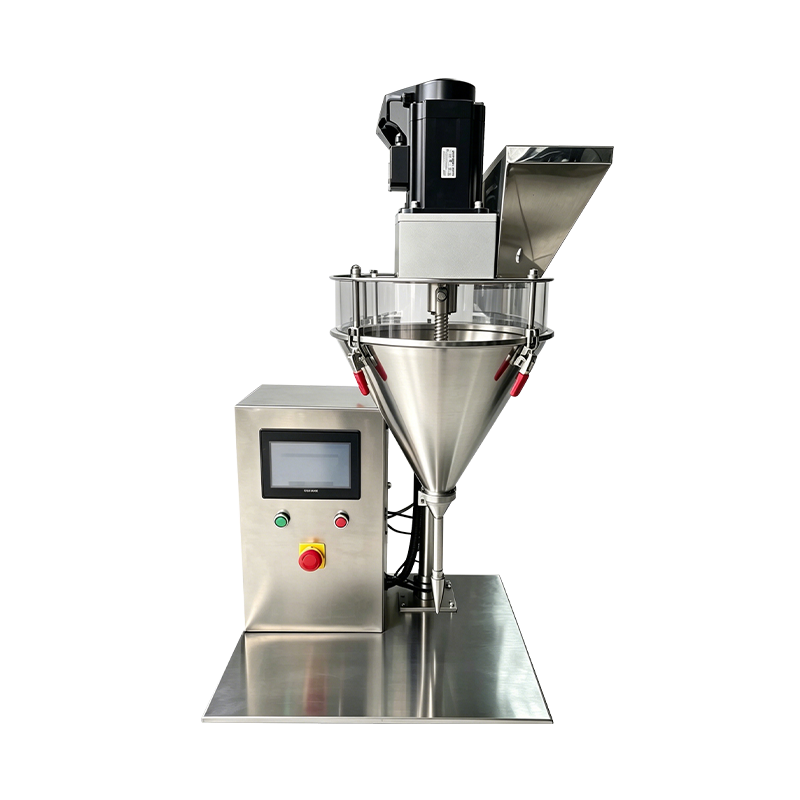
Stacja dozująca
Ślimak serwo z wypełnieniem objętościowym. Proszek jest dozowany zgodnie z wagą receptury i sprawdzany za pomocą wbudowanej wagi kontrolnej przed przesunięciem szalki.
Stacja poziomowania
Ostrze zgarniacza i kontrolowane wibracje konsolidują złoże proszku, zmniejszając wahania wysokości wypełnienia przed zagęszczeniem.
Stacja tłocząca
Stemple górne i dolne uruchamiane serwo lub hydraulicznie. Siła, prędkość zbliżania i czas trzymania są ustawiane według receptury.
Stacja wyrzutowa
Wyrzutnik pneumatyczny lub napędzany serwo podnosi wyprasowaną miskę z matrycy. Skok jest dostosowany do głębokości miski i jest weryfikowany po zmianie oprzyrządowania.
Punkt kontrolny
Sprawdzana jest wysokość miski i stan powierzchni. Dane masy z wagi kontrolnej i dane tłoczenia ze sterownika są powiązane z zapisem partii.
Zakres specyfikacji
Aplikacje produkcyjne
Podkład w pudrze prasowanym
Standardowe podkładki proszkowe prasowane z umiarkowaną do dużej siłą z wydłużonym czasem przerwy w celu uzyskania jednolitej gęstości na całej powierzchni misy.
Kompaktowe obudowy fundamentowe
Formaty opakowań uzupełniających i kompaktowych, w których wysokość miski i wykończenie powierzchni muszą pasować do geometrii obudowy podczas montażu.
Kopułowe kompakty fundamentowe
Formaty kopułowe prasowane za pomocą zakrzywionych narzędzi, gdzie prędkość natarcia i gradient zagęszczenia chronią profil kopuły.
Tłoczone patelnie fundamentowe
Logo i relief wzoru wciśnięty przy zmniejszonej prędkości zbliżania, aby zachować szczegóły na powierzchni miski poprzez zagęszczenie.
Seria podkładów Multi Shade
Produkcja gamy odcieni przy użyciu jednej receptury, gdzie masa wypełnienia i parametry tłoczenia zmieniają się pomiędzy odcieniami bez mechanicznej regulacji.
Produkcja próbna i próbna
Mniejsze partie do prób recepturowych i próbek rynkowych, przy użyciu zmniejszonych ustawień siły i krótszych cykli na tym samym narzędziu.
Często zadawane pytania
Jaki zakres siły jest wymagany dla podkładu w postaci proszku prasowanego
Podkład w postaci proszku prasowanego zazwyczaj wykorzystuje średni do wysokiego zakres siły z dłuższym czasem przebywania. Dokładna wartość zależy od średnicy misy, zawartości spoiwa i docelowej twardości placka i jest ustalana podczas fabrycznych testów odbiorczych określonej receptury.
Jakie formaty płyt fundamentowych obsługuje maszyna
Formaty okrągłe, owalne, prostokątne i kopułowe są obsługiwane przez wymienne płyty matrycowe. Standardowy zakres obejmuje średnicę od 35 mm do 90 mm lub równoważną powierzchnię, większe formaty są dostępne na żądanie z dostosowanym zakresem siły.
W jaki sposób kontrolowana jest masa wypełnienia każdej patelni
Proszek dozowany jest za pomocą ślimaka napędzanego serwomechanizmem, stosując metodę napełniania objętościowego. Wbudowana waga kontrolna potwierdza wagę zgodnie z wartością receptury, a szalki poza tolerancją są kierowane przed prasowaniem. Masę wypełnienia zwykle utrzymuje się w granicach plus minus 0,05 g.
Jakiego czasu zmiany oprzyrządowania należy się spodziewać
Pełna wymiana zestawu narzędzi trwa zwykle od 25 do 55 minut, w zależności od kształtu szalki i liczby pozycji wymagających aktualizacji. Oprzyrządowanie jest przechowywane według kodu receptury i przygotowywane przed zmianą, aby zminimalizować przestoje.
Czy maszyna może prasować patelnie z dużą siłą bez zmian gęstości
Wysokie zakresy siły są wspierane przez stopień poziomowania przed prasowaniem i kontrolowany gradient zagęszczenia podczas skoku. Etap poziomowania zmniejsza wahania wysokości napełnienia, a gradient jest ustawiony tak, aby równomiernie rozłożyć gęstość na powierzchni miski.
Jakie dane są rejestrowane w poszczególnych partiach
Masa wypełnienia, siła docisku, czas przebywania, liczba szalek i liczba odrzutów są rejestrowane dla każdej partii. Dane na poziomie cyklu można eksportować za pośrednictwem OPC UA lub CSV w celu dokumentacji jakości i przeglądu procesu.
Jakie okresy konserwacji dotyczą prasy
Zalecana jest kontrola stempla i matrycy co 500 godzin, czyszczenie ślimaka i systemu dozowania przy każdej zmianie odcienia, kalibracja indeksatora co 1000 godzin i weryfikacja ogniwa obciążnikowego co 12 miesięcy. Jeśli wymagane jest sterowanie hydrauliczne, zaleca się analizę oleju hydraulicznego co 1500 godzin.
Czy maszynę można zintegrować z liniami montażowymi kompaktowych obudów?
Tak. Stacja wyładowcza zapewnia sygnał identyfikujący położenie, który może zostać wykorzystany przez urządzenia do ładowania skrzynek lub montażu tac w celu wyrównania i sekwencjonowania. Wymagania dotyczące integracji są definiowane podczas planowania układu linii.
Odniesienie do odchyleń procesu
Na powierzchni patelni widoczne są ślady prasy
Zmniejsz prędkość zbliżania się na etapie kontaktu. Sprawdź górną powierzchnię stempla pod kątem nagromadzenia się proszku lub zużycia powierzchni. Wydłuż nieco czas utrzymywania, aby matryca proszku osiadła przed uwolnieniem.
Odpryski krawędzi po wyrzuceniu
W końcowym etapie zmniejszyć szybkość uwalniania i zmniejszyć gradient zagęszczenia. Sprawdź luz stempla i matrycy w zapisie oprzyrządowania. Upewnij się, że zawartość wilgoci w proszku mieści się w zalecanym zakresie.
Gęstość zmienia się w przypadku dużej średnicy naczynia
Przejrzyj etap poziomowania łóżka i potwierdź, że ustawienia zgarniacza lub wibracji są prawidłowe. Wydłużyć czas utrzymywania, aby umożliwić równomierne osadzanie. Sprawdź górną powierzchnię stempla pod kątem płaskości względem zapisu oprzyrządowania.
Ciężar wypełnienia różni się w zależności od pozycji
Uruchom procedurę kalibracji według pozycji dla danego ślimaka. Sprawdź konsystencję gęstości nasypowej proszku w zbiorniku i sprawdź śrubę ślimaka pod kątem zużycia. Sprawdź, czy podczas produkcji poziom w zbiorniku utrzymuje się na poziomie powyżej 30 procent.
Miska nie została całkowicie wysunięta z matrycy
Sprawdź, czy skok wyrzutu jest zgodny z ustawieniem głębokości miski. Sprawdź pręt wyrzutnika pod kątem zanieczyszczeń i oczyść ściankę matrycy. Potwierdź, że dolny stempel powrócił całkowicie przed kolejnym etapem napełniania.
Sprawdź, czy odrzuty na wadze przekraczają normalny zakres
Sprawdź kalibrację wagi kontrolnej względem wagi referencyjnej. Sprawdź ślimak i cylinder dozujący pod kątem nagromadzenia się proszku. Potwierdzić, że wielkość cząstek proszku lub zawartość wilgoci w dostawie proszku nie uległy zmianie pomiędzy partiami.
Uwagi dotyczące integracji
Dostawa proszku
Przed zbiornikiem zalecany jest zbiornik buforowy ze sprzężeniem zwrotnym poziomu. Przed załadowaniem proszek powinien być suchy, wolny od grudek i mieścić się w określonym zakresie wielkości cząstek.
Transfer w dół
Stacja wyładowcza jest kompatybilna z transportem przenośnikowym, ładowaniem tac lub robotem pick and place. Sygnał identyfikujący położenie wspiera ładowanie obudowy w dalszej części i wyrównanie zespołu.
Przechowywanie narzędzi
Zestawy stempli i matryc należy przechowywać w oznakowanych stojakach z powłoką ochronną. Do każdego formatu szalki i kodu receptury dołączone są zapisy dotyczące oprzyrządowania z wartościami prześwitu.
Planowanie konserwacji
Zalecane okresy obejmują kontrolę stempla i matrycy co 500 godzin, kalibrację indeksatora co 1000 godzin, czyszczenie ślimaka przy każdej zmianie odcienia i weryfikację ogniwa obciążnikowego co 12 miesięcy.