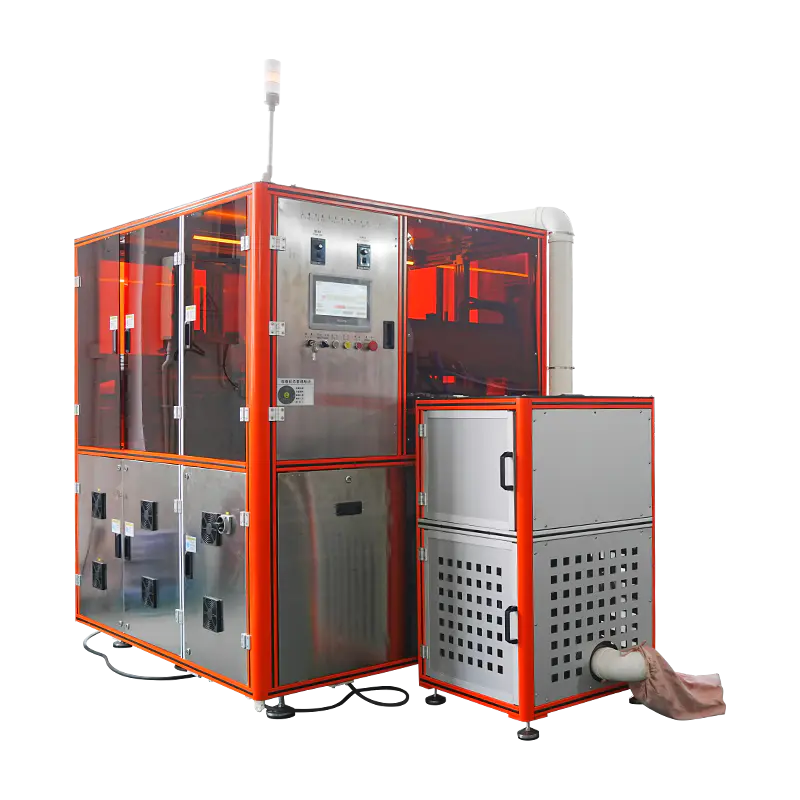
Obrotowa maszyna do prasowania proszku kosmetycznego
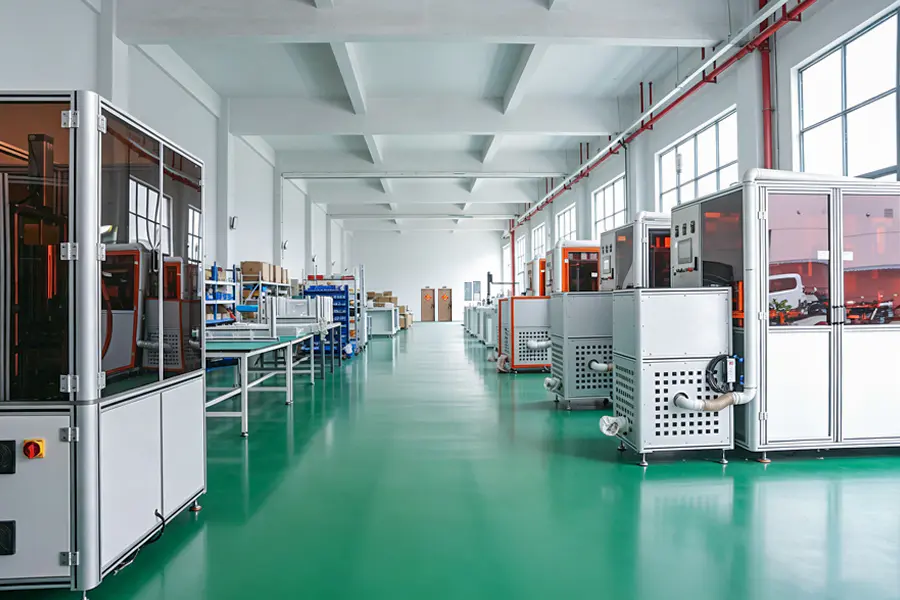
Ciągła platforma obrotowa z wieloma pozycjami prasowania, które poruszają się przez strefy napełniania, prasowania i wyrzucania bez zatrzymywania stołu. Maszyna została zaprojektowana z myślą o ciągłej produkcji prasowanego pudru kosmetycznego, w tym cieni do powiek, różu, podkładu i rozświetlacza, z monitorowaniem ciśnienia w poszczególnych pozycjach i kontrolą procesu opartą na recepturze.
Ciągły ruch
Stół obrotowy indeksuje się podczas prasowania, więc napełnianie, zagęszczanie i rozładowywanie przebiegają w nakładającej się sekwencji, a nie w odrębnych etapach.
Kontrola poziomu pozycji
Każda pozycja prasowania ma swój własny czujnik ciśnienia, wartość przestoju i skok wyrzutu, a wszystko to jest kontrolowane oddzielnie przez system sterowania maszyny.
Produkcja oparta na kampanii
Receptury można przypisywać do grup stanowisk, dzięki czemu jeden cykl obrotowy wytwarza równolegle kilka SKU na czas trwania kampanii produkcyjnej.
Układ maszyny
Strefy funkcjonalne rozmieszczone wokół platformy obrotowej.
Dozowanie proszku
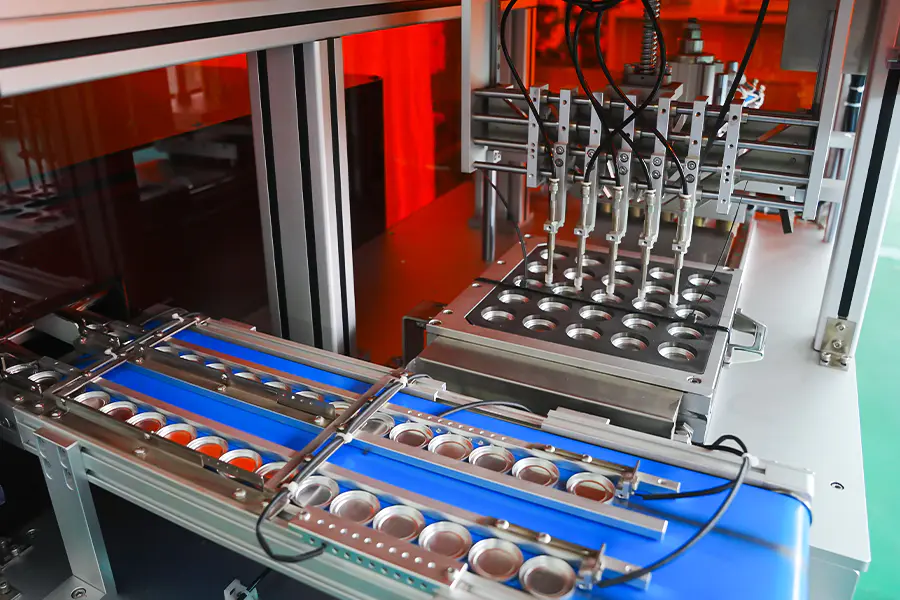
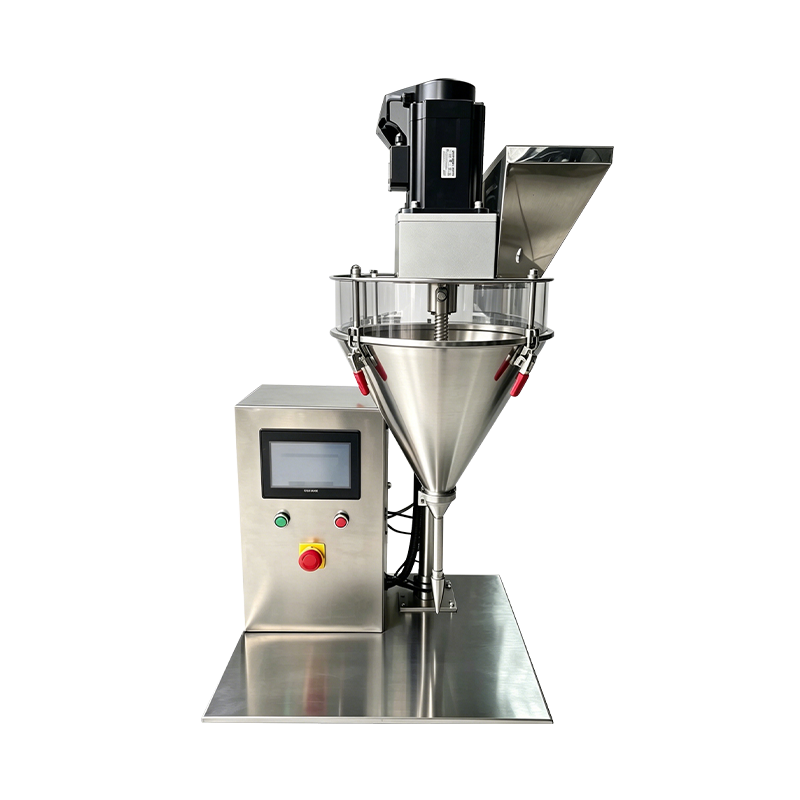
Głowice ślimaków napędzane serwo dopasowują się do każdej pozycji podczas obrotu stołu. Napełnianie jest uruchamiane przez czujniki położenia, a waga dawki jest weryfikowana za pomocą wbudowanej wagi kontrolnej, zanim stół przesunie się do strefy prasowania.
- Dokładność napełniania w granicach plus minus 0,04 g
- Oddzielny zbiornik na każdy preparat
- Automatyczna informacja zwrotna o poziomie zbiornika
Prasowanie rotacyjne
Górne i dolne stemple podążają za profilami napędzanymi krzywką lub serwomechanizmem, w zależności od konfiguracji. Nacisk jest wywierany stopniowo w miarę przemieszczania się pozycji przez łuk prasujący, co ogranicza rozpryskiwanie się proszku i poprawia integralność placka.
- Zakres ciśnienia od 3 do 15 ton na pozycję
- Opcje uruchamiania serwa lub krzywki
- Niezależne ustawienie przerwy dla każdej pozycji
Wyrzut i wyładowanie
Sprasowane patelnie są podnoszone z matrycy za pomocą zsynchronizowanego wyrzutnika i przenoszone na przenośnik wyładowczy lub jednostkę pick and place. Odrzucone jednostki są kierowane na tę samą stację bez zakłócania rotacji stołu.
- Wyrzut pneumatyczny lub serwo
- Pozycja połączonej bramki odrzucającej
- Kompatybilny z robotem na wynos
Przegląd specyfikacji
Wartości pokazane dla konfiguracji standardowych. Liczba pozycji i zakres ciśnienia są definiowane dla każdego projektu.
Dopasowanie produkcyjne
Gdzie w produkcji kosmetyków stosuje się prasowanie rotacyjne.
Biegi w cieniu o dużej objętości
Ciągła rotacja sprawdza się przy długich seriach jednego odcienia, utrzymując stabilną wydajność na różnych zmianach, bez strat przy uruchamianiu i zatrzymywaniu, które występują w prasach jednostanowiskowych.
Równoległe kampanie SKU
Grupom pozycji można przypisać różne receptury lub formaty szalek, dzięki czemu pojedyncza platforma obrotowa produkuje kilka SKU w tym samym oknie produkcyjnym.
Patelnie kompaktowe i fundamentowe
Stosowany do pudru kompaktowego i podkładu pudrowego, gdzie wymagana jest stała gęstość i czyste krawędzie w dużych objętościach.
Produkcja komponentów palet
Poszczególne szalki dla palet wielokolorowych są prasowane w grupach pozycji, a następnie przekazywane do dalszego montażu w celu załadowania palety.
Linie produkcyjne kontraktowe
Nadaje się do środowisk produkcyjnych obsługujących wiele marek, gdzie przywoływanie receptur na pozycję i raportowanie na poziomie partii zmniejszają wysiłek związany z przezbrojeniem.
Pigment mineralny i prasowany
Stosowany do proszków mineralnych i pigmentów prasowanych, gdzie wymagane są niskie zakresy ciśnień i dłuższe wartości przebywania, aby uniknąć pęknięć.
Odniesienie operacyjne
Sytuacje występujące podczas prasowania obrotowego i odpowiadające im działania.
Różnice ciężaru pomiędzy pozycjami
Uruchom procedurę kalibracji według pozycji dla głowicy ślimaka, której dotyczy problem. Potwierdzić, że gęstość nasypowa proszku nie uległa zmianie pomiędzy partiami. Sprawdź śrubę ślimakową i cylinder dozujący pod kątem zużycia lub nagromadzenia proszku. Sprawdź krzyżowo wagę kontrolną położenia z wagą referencyjną.
Indeksowanie tabeli zatrzymuje się w połowie cyklu
Sprawdź historię alarmów napędu indeksatora na HMI. Sprawdź mechaniczny sworzeń blokujący i czujnik położenia pod kątem zanieczyszczeń. Sprawdź, czy serwonapęd nie ma stanu przeciążenia. Potwierdzić, że przestrzegano częstotliwości smarowania łożysk stołowych.
Brzegi ciasta pękają po dociśnięciu
Rozszerz wartość zatrzymania dla danej grupy pozycji. Zmniejsz prędkość zbliżania się prasy. Sprawdź, czy luz stempla i matrycy mieści się w specyfikacji. Sprawdź wilgotność proszku, która powinna wynosić od 1 do 3 procent.
Zanieczyszczenie proszku pomiędzy pozycjami
Sprawdź osłony pozycji i powierzchnię blatu pod kątem przenoszenia proszku. Sprawdź, czy punkty odsysania próżni są drożne. Czyść stół matrycy pomiędzy kampaniami i sprawdzaj, czy pokrywy leja zasypowego pozostają zamknięte podczas produkcji.
Wyrzut pozostawia pozostałości w matrycy
Sprawdź skok wyrzutu względem głębokości miski. Wypoleruj ścianę matrycy i sprawdź nacięcia. Nakładaj określony smar do matryc w zalecanych odstępach czasu. Potwierdź, że dolny stempel powrócił całkowicie przed następnym cyklem napełniania.
Integracja linii
Punkty wpływające na sposób połączenia prasy rotacyjnej z otaczającym sprzętem.
Dostawy proszku od góry
Prasa rotacyjna pobiera materiał ze zbiornika buforowego zasilanego przez sprzęt mieszający lub transportujący. Czujniki poziomu utrzymują stałe zasilanie i zapobiegają głodowi przy dużych prędkościach obrotowych.
W dół Wyjmij
Sprasowane patelnie wyładowywane są na przenośnik lub do jednostki pick and place. Sygnały identyfikujące położenie wspierają dalsze sortowanie, ładowanie tac lub montaż palet.
Dane i identyfikowalność
Dane produkcyjne na poziomie pozycji są rejestrowane dla każdej partii. Zapisy można przesyłać do systemów MES lub ERP w celu wsparcia dokumentacji jakościowej i analizy wydajności.
Planowanie konserwacji
Zalecane okresy obejmują analizę oleju hydraulicznego co 2000 godzin, kontrolę stempla i matrycy co 500 godzin oraz serwis łożysk obrotowych co 1500 godzin.