Ładowanie patelni
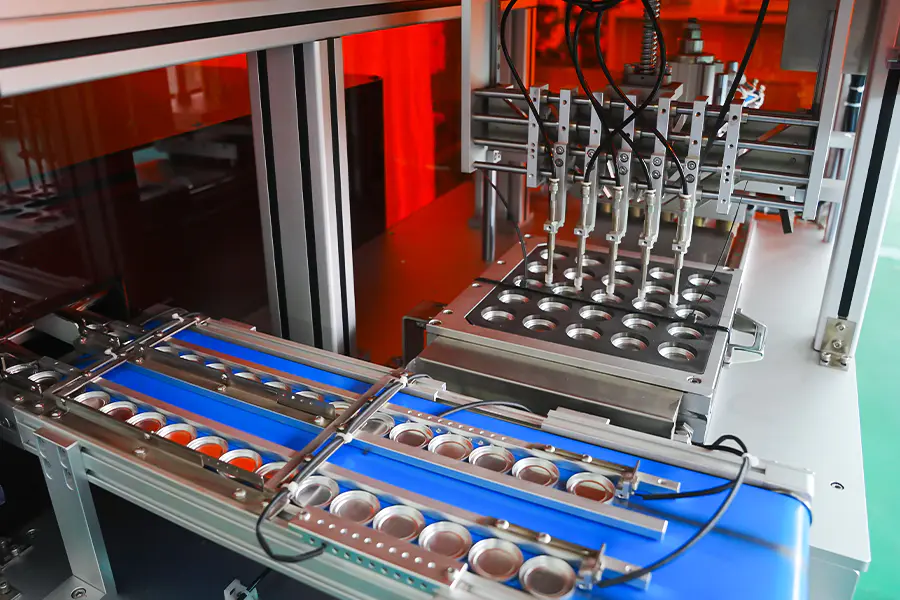
Puste szalki podawane są z magazynu lub miski wibracyjnej na płytę indeksującą. Obecność misy jest potwierdzana przez czujnik przed przejściem cyklu do stacji napełniania.
Dozowanie proszku
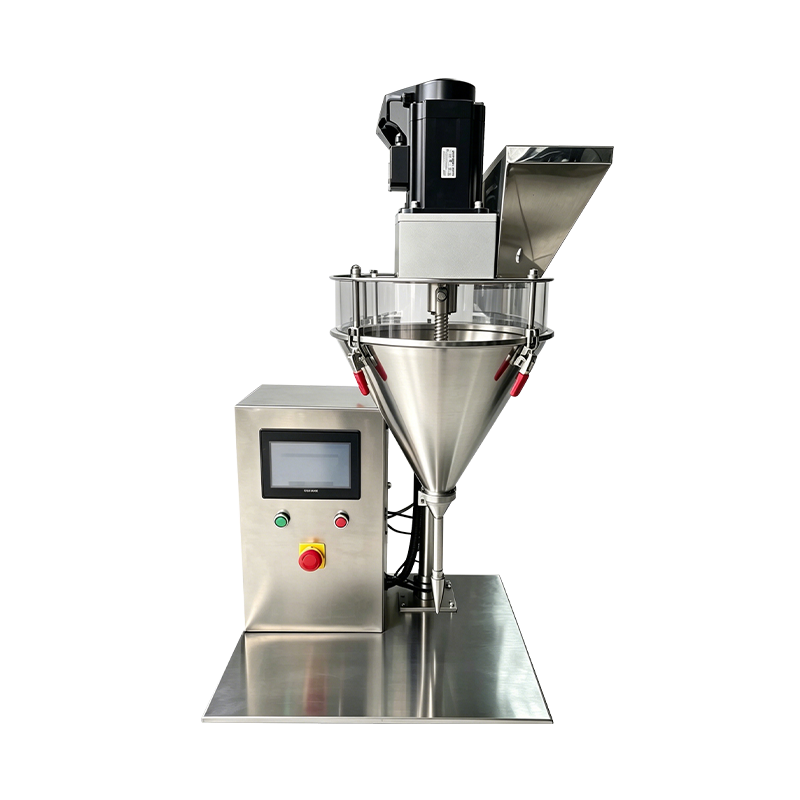
Ślimak napędzany serwomechanizmem napełnia każdą patelnię do wagi przepisowej. Wartość napełnienia jest weryfikowana przez wbudowaną wagę kontrolną, a szalki poza tolerancją są oznaczane do odrzucenia.
Poziomowanie
Zgarniak lub płyta wibracyjna wyrównuje złoże proszku wewnątrz miski. Ten etap zmniejsza zmiany gęstości, zanim stempel zetknie się z powierzchnią proszku.
Naciśnięcie
Górny stempel opada do ustawionej siły i utrzymuje wartość przerwy receptury. Dane dotyczące ciśnienia i położenia są rejestrowane dla każdej szalki.
Wyrzut
Wytłoczona miska jest podnoszona z matrycy i przenoszona na przenośnik wyładowczy lub jednostkę ładującą tace. Skok wyrzutu jest ustawiany na głębokość miski.
Weryfikacja
Wysokość, waga i stan powierzchni patelni są sprawdzane w punkcie kontrolnym. Dane są powiązane z rekordem partii w celu zapewnienia identyfikowalności.
Podstawowe możliwości
Funkcje skonfigurowane do produkcji łyżek do cieni do powiek.
Oprzyrządowanie w kształcie patelni
Okrągłe, kwadratowe, prostokątne, owalne i niestandardowe narzędzia do patelni obsługiwane przez wymienną płytę matrycy. Przezbrojenie następuje zgodnie z udokumentowaną procedurą oprzyrządowania.
Przepisy specyficzne dla odcieni
Każdy odcień i receptura przechowuje własną masę wypełnienia, siłę, czas przebywania i ustawienia wyrzutu. Przywoływanie receptur odbywa się z HMI bez mechanicznej regulacji.
Wypełnianie palet wielopanelowych
Płytka indeksująca może przenosić wiele pozycji szalki, dzięki czemu kilka odcieni z jednej palety jest wypełnianych i prasowanych w tej samej grupie cykli.
Tłoczone tłoczenie powierzchni
Obsługiwane są górne stemple z logo, wzorem lub geometrią kopuły. Prędkość podejścia i gradient zagęszczenia są zmniejszone w przypadku oprzyrządowania odciążającego.
Inline sprawdzanie wagi
Waga kontrolna po stacji napełniania potwierdza masę szalki z wartością receptury. Przed prasowaniem misy poza tolerancją są odwracane.
Raportowanie na poziomie partii
Dla każdej partii rejestrowane są ciężar napełnienia, siła docisku, liczba szalek i liczba odrzutów. Dane można eksportować za pośrednictwem OPC UA lub CSV w celu kontroli jakości.
Dane techniczne
Standardowe wartości konfiguracyjne. Rozmiar patelni, zakres siły i oprzyrządowanie są definiowane dla każdego projektu.
Dopasowanie produkcyjne
Gdzie maszyna do tłoczenia cieni do powiek jest stosowana w produkcji kosmetyków.
Cykle objętościowe z jednym odcieniem
Długie serie jednego odcienia na patelniach o standardowych rozmiarach, ze stabilnością wyjściową utrzymywaną przez całą zmianę i stałą twardością patelni.
Produkcja oprawiona w paletę
Palety z wieloma odcieniami, w których kilka patelni jest produkowanych i montowanych w skoordynowanej kolejności dla jednego formatu palety.
Asortyment sezonowy i limitowany
Mniejsze kampanie wsadowe, w których przywoływanie receptur i krótkie czasy zmiany umożliwiają częste przejścia między odcieniami i formatami patelni.
Patelnie tłoczone i specjalne
Patelnie z reliefem powierzchniowym, geometrią kopuły lub wykończeniem teksturowanym, gdzie parametry tłoczenia są dostrojone tak, aby chronić detale stempla.
Jednostki próbne i promocyjne
Mniejsze ustawienia siły i krótsze cykle dla szalek na próbki i formatów promocyjnych, bez zmiany konfiguracji maszyny.
Współistnienie wielu linii
Wdrażane wraz z innymi platformami, w których formaty cieni do powiek wymagają dedykowanej linii dla dedykowanych narzędzi i receptur.
Często zadawane pytania
Często zadawane pytania podczas oceny i integracji linii. Wybierz pytanie, aby rozwinąć odpowiedź.
Jakie formaty cieni do powiek obsługuje maszyna
Patelnie okrągłe, kwadratowe, prostokątne, owalne i o niestandardowych kształtach są obsługiwane przez wymienne płyty matrycowe. Standardowy asortyment obejmuje średnicę od 15 mm do 45 mm lub równoważną powierzchnię, większe formaty są dostępne na życzenie.
W jaki sposób kontrolowana jest masa wypełnienia każdej patelni
Proszek dozowany jest za pomocą ślimaka napędzanego serwomechanizmem, stosując metodę napełniania objętościowego. Wbudowana waga kontrolna potwierdza wagę zgodnie z wartością receptury, a szalki poza tolerancją są kierowane przed prasowaniem. Masę wypełnienia zwykle utrzymuje się w granicach plus minus 0,03 g.
Czy w tym samym cyklu można uzyskać wiele odcieni?
Tak. Na płycie indeksującej można ustawić wiele pozycji szalki, a w każdej pozycji można zastosować ten sam lub inny przepis odcienia. Nadaje się to do produkcji opartej na palecie, w której kilka odcieni jest prasowanych w skoordynowanej kolejności.
Jakiego czasu zmiany oprzyrządowania należy się spodziewać
Pełna wymiana zestawu narzędzi trwa zwykle od 20 do 40 minut, w zależności od kształtu szalki i liczby pozycji wymagających aktualizacji. Oprzyrządowanie jest przechowywane według kodu receptury i przygotowywane przed zmianą, aby zminimalizować przestoje.
Jak maszyna radzi sobie z wytłaczanymi lub wypukłymi patelniami
W przypadku narzędzi wytłaczanych i wypukłych prędkość zbliżania i gradient zagęszczania są zmniejszone, a czas przetrzymywania jest dostosowywany w zależności od receptury. Zachowuje to szczegóły powierzchni na powierzchni stempla i ogranicza pękanie wokół krawędzi patelni.
Jakie dane są rejestrowane w poszczególnych partiach
Masa wypełnienia, siła docisku, czas przebywania, liczba szalek i liczba odrzutów są rejestrowane dla każdej partii. Dane na poziomie cyklu można eksportować za pośrednictwem OPC UA lub CSV w celu dokumentacji jakości i przeglądu procesu.
Jakie okresy konserwacji dotyczą prasy
Zalecana jest kontrola stempla i matrycy co 500 godzin, czyszczenie ślimaka i systemu dozowania przy każdej zmianie odcienia, kalibracja indeksatora co 1000 godzin i weryfikacja ogniwa obciążnikowego co 12 miesięcy. Zapisy są przechowywane obok dziennika konserwacji maszyny.
Czy maszynę można zintegrować z istniejącymi liniami montażowymi palet?
Tak. Stacja wyładowcza zapewnia sygnał identyfikujący położenie, który może zostać wykorzystany przez dalszy zespół palet lub sprzęt do ładowania tac w celu wyrównania i sekwencjonowania. Wymagania dotyczące integracji są definiowane podczas planowania układu linii.
Odniesienie do odchyleń procesu
Sytuacje zaobserwowane podczas wyciskania cieni do powiek i odpowiadające im działania korygujące.
Krawędzie patelni pękają po dociśnięciu
Wydłużyć czas przebywania o 0,3 do 0,8 sekundy i zmniejszyć gradient zagęszczenia. Sprawdź luz stempla i matrycy w zapisie oprzyrządowania. Upewnij się, że zawartość wilgoci w proszku pozostaje pomiędzy 1 a 3 procent.
Ciężar wypełnienia różni się w zależności od pozycji
Uruchom procedurę kalibracji według pozycji dla danego ślimaka. Sprawdź konsystencję gęstości nasypowej proszku w zbiorniku i sprawdź śrubę ślimaka pod kątem zużycia. Sprawdź, czy podczas produkcji poziom w zbiorniku utrzymuje się na poziomie powyżej 30 procent.
Proszek przykleja się do górnego stempla
Zmniejsz siłę docisku o 10 do 15 procent i skróć czas trzymania. Wypoleruj powierzchnię stempla i upewnij się, że kąt zwolnienia odpowiada specyfikacji narzędzia. Przed produkcją sprawdź temperaturę proszku i zawartość wilgoci.
Miska nie została całkowicie wysunięta z matrycy
Sprawdź, czy skok wyrzutu odpowiada ustawieniu głębokości miski. Sprawdź pręt wyrzutnika pod kątem zanieczyszczeń i oczyść ściankę matrycy. Potwierdź, że dolny stempel powrócił całkowicie przed kolejnym etapem napełniania.
Wytłoczony wzór zaciera się na powierzchni patelni
Zmniejsz prędkość zbliżania na dotkniętym etapie i zmniejsz prędkość kontaktu. Sprawdź powierzchnię stempla pod kątem nagromadzenia się proszku i skontroluj zużycie narzędzia. Zwiększ nieco czas zatrzymania, aby umożliwić zarejestrowanie wzoru przed zwolnieniem.
Sprawdź, czy odrzuty na wadze przekraczają normalny zakres
Sprawdź kalibrację wagi kontrolnej względem wagi referencyjnej. Sprawdź ślimak i cylinder dozujący pod kątem nagromadzenia się proszku. Potwierdzić, że wielkość cząstek proszku lub zawartość wilgoci w dostawie proszku nie uległy zmianie pomiędzy partiami.
Uwagi dotyczące integracji
Czynniki wpływające na instalację, media i długoterminową eksploatację.
Dostawa proszku
Przed zbiornikiem zalecany jest zbiornik buforowy ze sprzężeniem zwrotnym poziomu. Przed załadowaniem proszek powinien być suchy, wolny od grudek i mieścić się w określonym zakresie wielkości cząstek.
Transfer w dół
Stacja wyładowcza jest kompatybilna z transportem przenośnikowym, ładowaniem tac lub robotem pick and place. Sygnał identyfikujący położenie wspiera sortowanie w dół i wyrównywanie zestawu palet.
Przechowywanie narzędzi
Zestawy stempli i matryc należy przechowywać w oznakowanych stojakach z powłoką ochronną. Do każdego formatu szalki i kodu receptury dołączone są zapisy dotyczące oprzyrządowania z wartościami prześwitu.
Planowanie konserwacji
Zalecane okresy obejmują kontrolę stempla i matrycy co 500 godzin, kalibrację indeksatora co 1000 godzin, czyszczenie ślimaka przy każdej zmianie odcienia i weryfikację ogniwa obciążnikowego co 12 miesięcy.