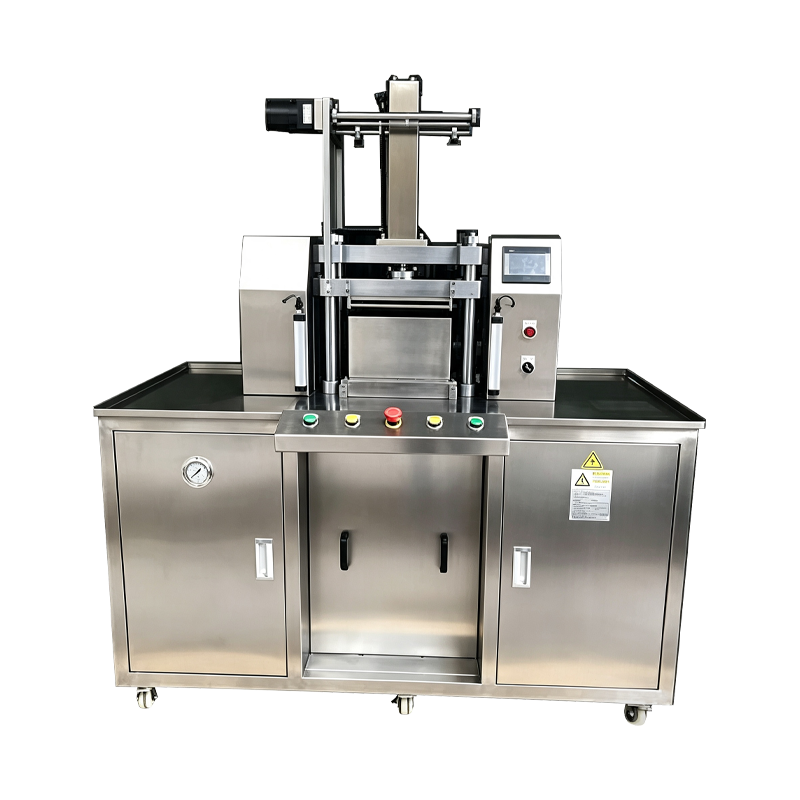
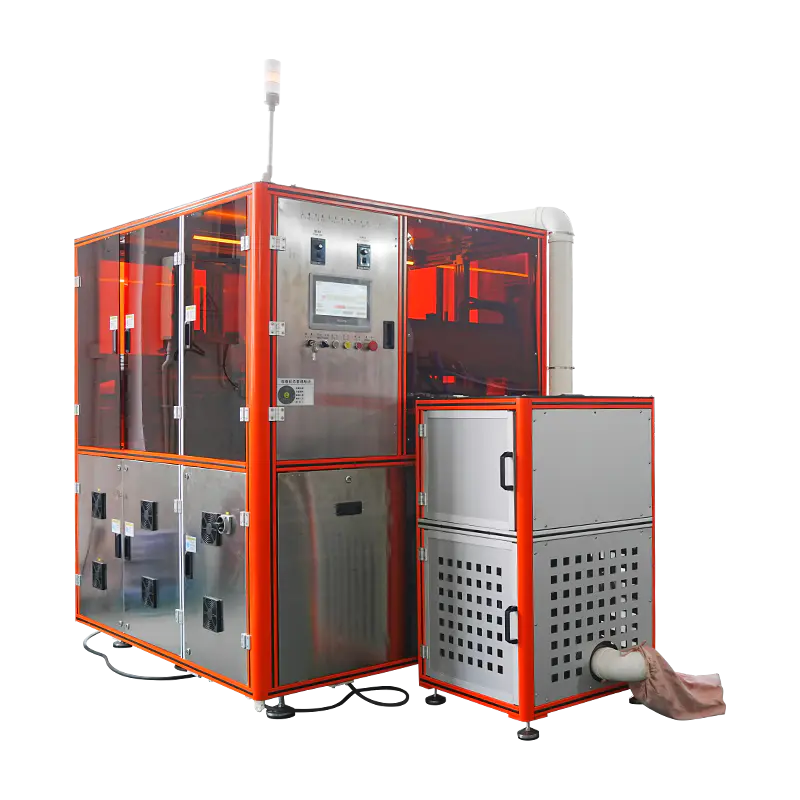
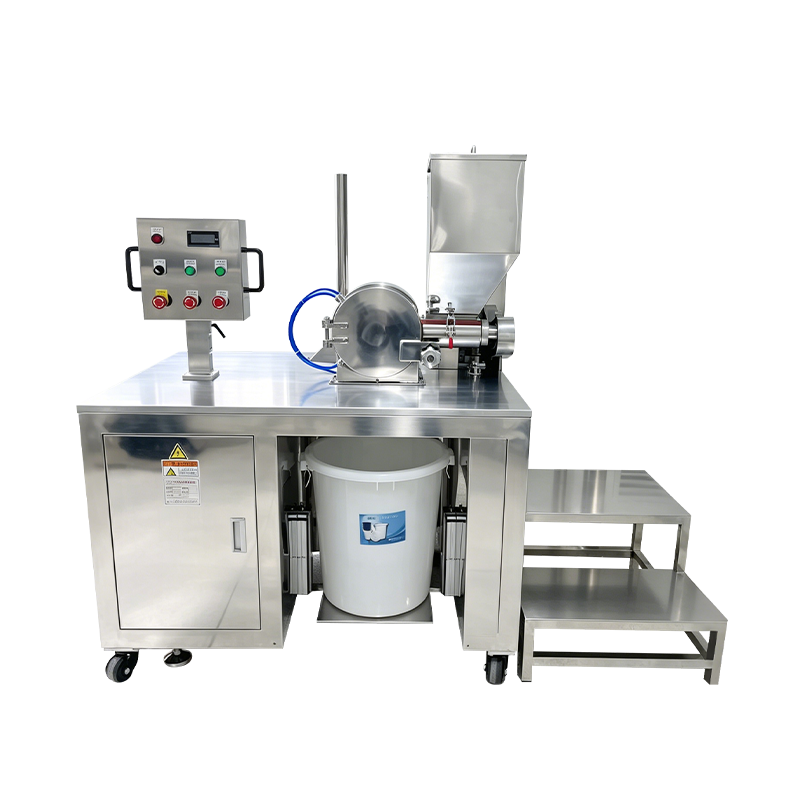
Wielostanowiskowa prasa do pudru kosmetycznego
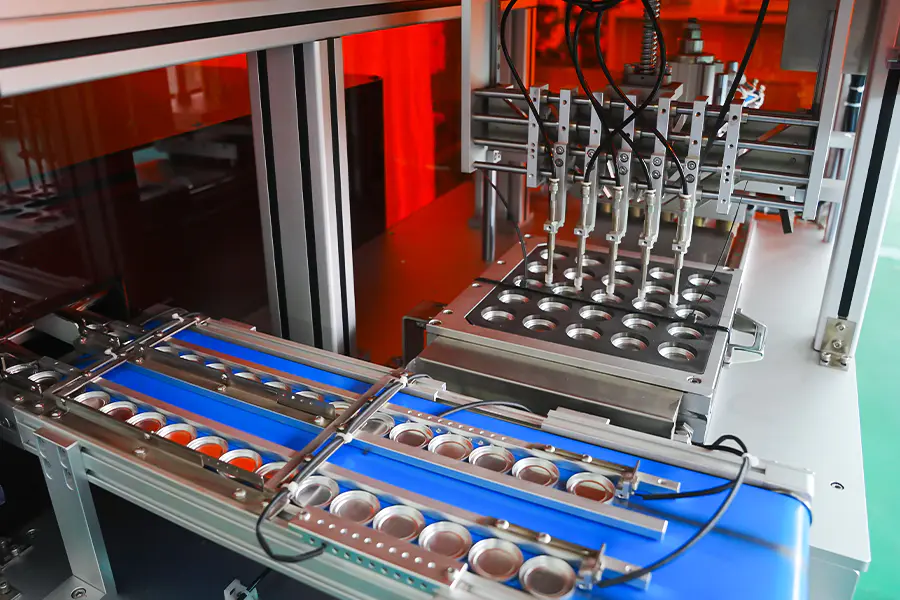
Obrotowa platforma indeksująca z wieloma stacjami prasującymi działającymi równolegle, umożliwiająca jednoczesne zagęszczanie różnych receptur proszkowych, geometrii misek lub wariantów kolorystycznych w ramach jednego cyklu produkcyjnego. Liczbę stacji można konfigurować, a każda stacja utrzymuje niezależną kontrolę ciśnienia i czasu przebywania za pośrednictwem scentralizowanej architektury PLC.
Architektura produkcji
-
Obrotowy stół indeksujący
Serwonapęd indeksujący pozycjonuje każdą stację z powtarzalnością w granicach 0,02 mm, wspierając pracę w cyklu ciągłym.
-
Niezależna kontrola stacji
Każda stacja posiada własny cylinder prasujący, czujnik ciśnienia i licznik czasu przebywania, co umożliwia zmianę receptury na różnych stacjach.
-
Dozowanie proszku w linii
Napełniacze ślimakowe serwo zsynchronizowane z indeksem stołu, dokładność napełniania utrzymywana w granicach plus minus 0,04 g na stację.
-
Scentralizowane rejestrowanie danych
Wartości ciśnienia, masy i odrzutów na poziomie stacji przechowywane są partiami i można je eksportować poprzez OPC UA lub CSV.
Podstawowe możliwości
Zaprojektowany dla producentów kosmetyków prowadzących produkcję wielu SKU na wspólnym sprzęcie.
Praca stacji równoległej
Wiele stacji naciska jednocześnie, więc dane wyjściowe skalują się w zależności od liczby sekcji, a nie czasu cyklu. Konfiguracja z 8 stacjami osiąga od 3600 do 4800 jednostek na godzinę, w zależności od wielkości naczynia.
Produkcja mieszana SKU
Różne stacje mogą jednocześnie obsługiwać różne receptury lub kształty misek, umożliwiając produkcję małych partii wielu SKU bez konieczności zmiany linii.
Niezależna kontrola receptur
Ciśnienie, czas przebywania i skok wyrzutu są ustawiane dla każdej stacji za pomocą interfejsu HMI, więc jedna stacja może nakładać delikatny róż, a druga twardy zakreślacz.
Standaryzacja narzędzi
Zestawy stempli i matryc korzystają ze wspólnego interfejsu montażowego na różnych stacjach, umożliwiając wymianę form pomiędzy stacjami bez konieczności ponownej kalibracji.
Wbudowana obsługa odrzuceń
Odchylenia masy i ciśnienia powodują odrzucenie na poziomie stacji, umożliwiając przekierowanie uszkodzonych szalek bez zatrzymywania stołu.
Identyfikowalność na jednostkę
Każda prasowana miska jest powiązana z parametrami stacji, partii i prasowania, co wspiera dalszą dokumentację jakości.
Parametry techniczne
Standardowe wartości konfiguracyjne. Liczba stacji i zakres ciśnienia są dostosowywane zgodnie ze specyfikacją projektu.
Scenariusze zastosowań
Wdrożone w środowiskach produkcji kosmetyków, gdzie wymagana jest zarówno elastyczność obsługi wielu jednostek SKU, jak i wydajność wolumenowa.
Palety wielokolorowe
Każda stacja tłoczy inny odcień dla pojedynczej palety, a następnie tabela indeksuje następny zestaw odcieni, zmniejszając potrzebę stosowania oddzielnych linii.
Produkcja kontraktowa
Obsługuje jednoczesną produkcję wielu jednostek SKU klienta w ciągu jednej zmiany, z przywoływaniem receptur dla poszczególnych stacji i dokumentacją partii.
Podkład i puder w kompakcie
Prasowanie podkładu w proszku i kompaktowe pojemniki na proszek w dużej objętości z kontrolą ciśnienia na stację dla różnej twardości odcieni.
Produkcja pigmentów prasowanych
Zagęszczanie prasowanych pigmentów i proszków mineralnych w misach o różnej geometrii, w tym w formatach kopułowych i skośnych.
Pojedynczy SKU o dużej objętości
Wszystkie stacje działają według tego samego przepisu na maksymalną przepustowość pojedynczego produktu, sięgającą 7200 jednostek na godzinę.
Produkcja pilotażowa i skalowalna
Mniejsza liczba stacji wykorzystywana do prób recepturowania, następnie skalowana do większej liczby stacji bez zmiany parametrów procesu.
Pytania operacyjne
Typowe sytuacje produkcyjne i konserwacyjne spotykane przez operatorów linii i inżynierów procesu.
Różnice masy pomiędzy stacjami
Ponownie skalibruj serwo-świder na danej stacji, korzystając z procedury kalibracji HMI. Sprawdź konsystencję gęstości nasypowej proszku w zbiorniku i upewnij się, że śruba ślimaka nie jest zużyta. Porównaj odczyt czujnika ciśnienia stacji z głównym manometrem.
Dryft pozycji indeksowania tabeli
Sprawdź sprzęgło enkodera indeksującego serwo pod kątem luzów. Sprawdź, czy mechanizm blokujący stół całkowicie zatrzaskuje się na każdej stacji. Uruchom cykl powrotu mechanizmu podziałowego i sprawdź, czy ogranicznik mechaniczny nie jest zużyty. Potwierdzić smarowanie łożyska obrotowego zgodnie z harmonogramem.
Nierównomierne zagęszczenie na stacjach
Porównaj krzywe ciśnienia na stację na ekranie trendów HMI. Sprawdź spadek ciśnienia hydraulicznego na określonych stacjach. Sprawdź, czy luz stempla i matrycy mieści się w specyfikacji. Sprawdź, czy licznik czasu oczekiwania jest prawidłowo ustawiony dla każdego przepisu.
Zwiększa się współczynnik odrzuceń na jednej stacji
Odizoluj stację, uruchamiając partię testową z pominięciem tej stacji. Sprawdź pręt wyrzutowy pod kątem nagromadzenia się proszku lub zabrudzeń. Zweryfikuj punkt zerowy czujnika wagowego i sprawdź, czy nie występują zakłócenia wibracyjne z sąsiednich stacji.
Czas przełączenia przekracza wartość docelową
Standaryzuj przechowywanie narzędzi według numeru stacji i receptury. Wstępne przygotowanie zestawów stempli i matryc przed rozpoczęciem wymiany. Użyj zacisków szybkozamykających i sprawdź, czy wszystkie stacje korzystają z tego samego interfejsu montażowego. Zapisz kroki zmiany w recepturze do wglądu dla operatora.
Uwagi dotyczące integracji
Rozważania dotyczące integracji linii, kontroli procesu i długotrwałej eksploatacji.
Karmienie w górę
Prasa łączy się z poprzedzającymi systemami mieszania i przenoszenia proszku poprzez lej buforowy. Czujniki poziomu utrzymują stałe podawanie do każdego ślimaka stacji.
Dalsza obsługa
Sprasowane patelnie są przenoszone na przenośnik odbierający lub ramię robota. Prasa wysyła sygnał identyfikowany przez stację, umożliwiający dalsze sortowanie i pakowanie.
Rejestry MES i partii
Dane produkcyjne na poziomie stacji można przesyłać do systemów MES lub ERP za pośrednictwem OPC UA, co ułatwia śledzenie partii i raportowanie wydajności.
Konserwacja zapobiegawcza
Zalecany harmonogram obejmuje analizę oleju hydraulicznego co 2000 godzin, kontrolę stempla i matrycy co 500 godzin oraz kalibrację indeksatora co 1000 godzin.