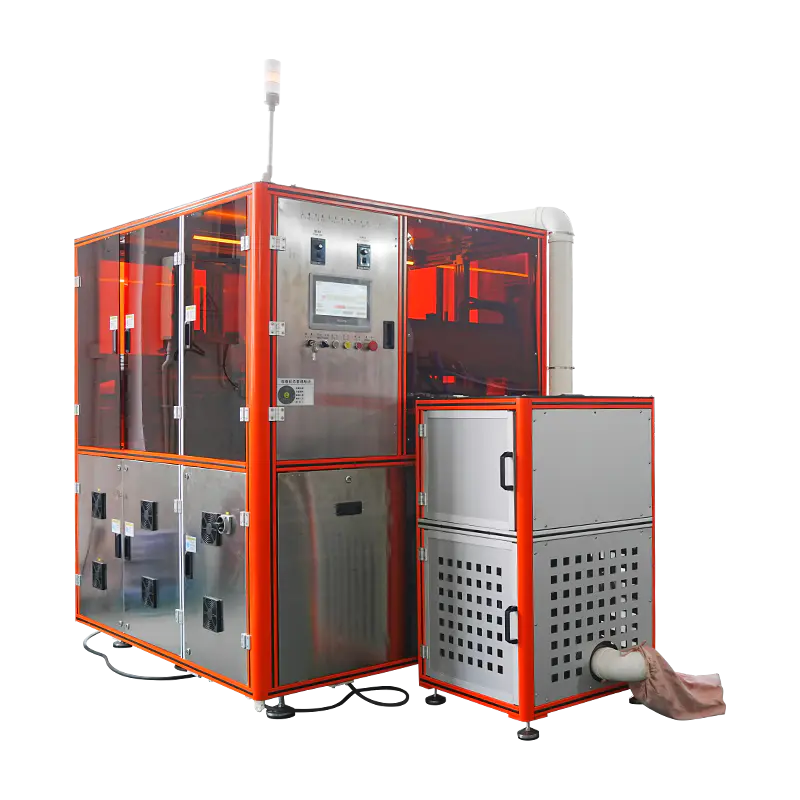
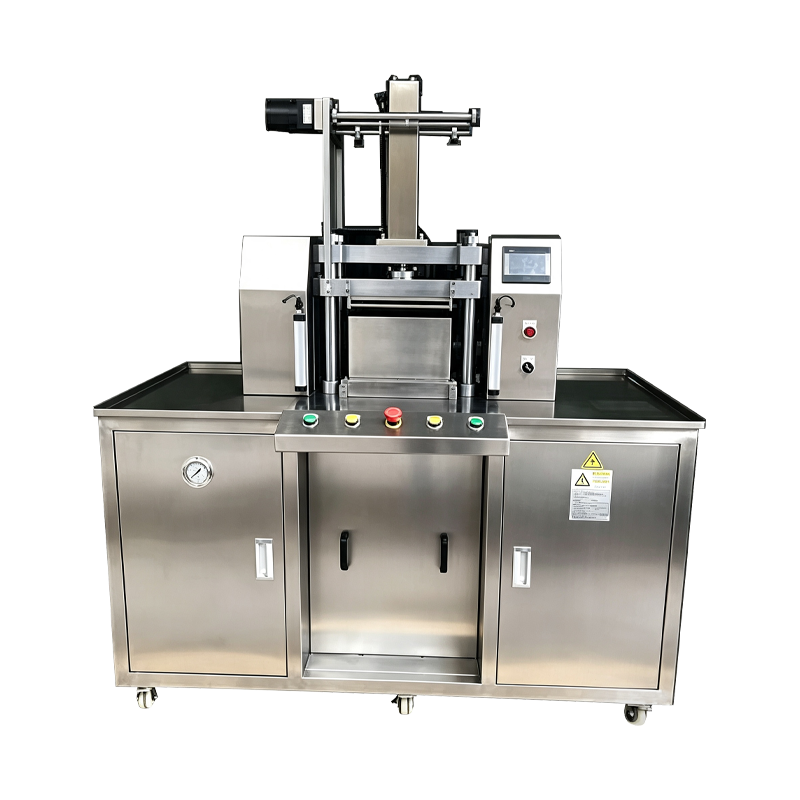
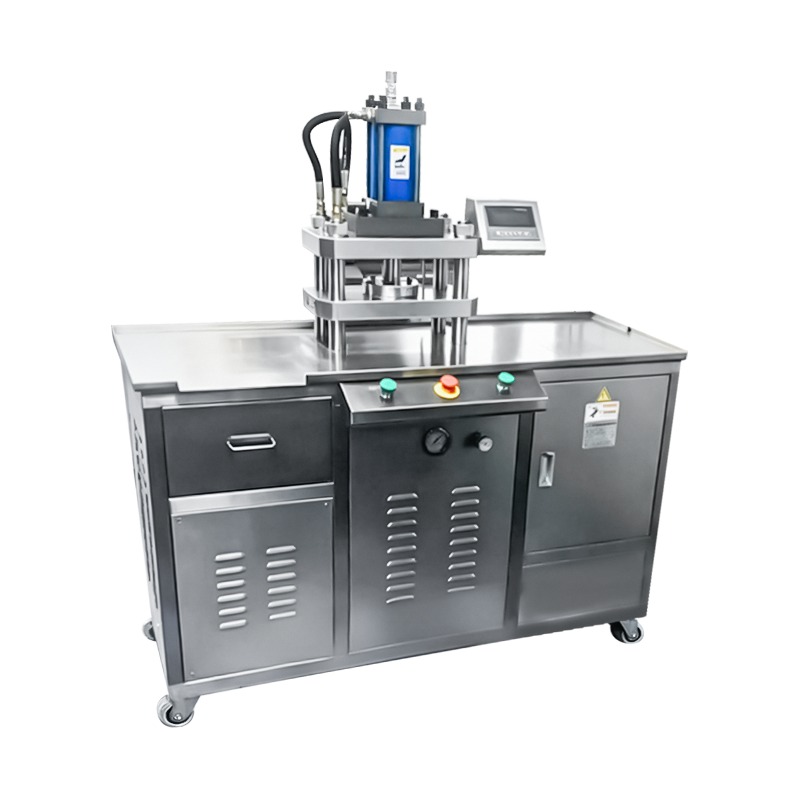
Maszyna do prasowania proszku kosmetycznego napędzana serwo
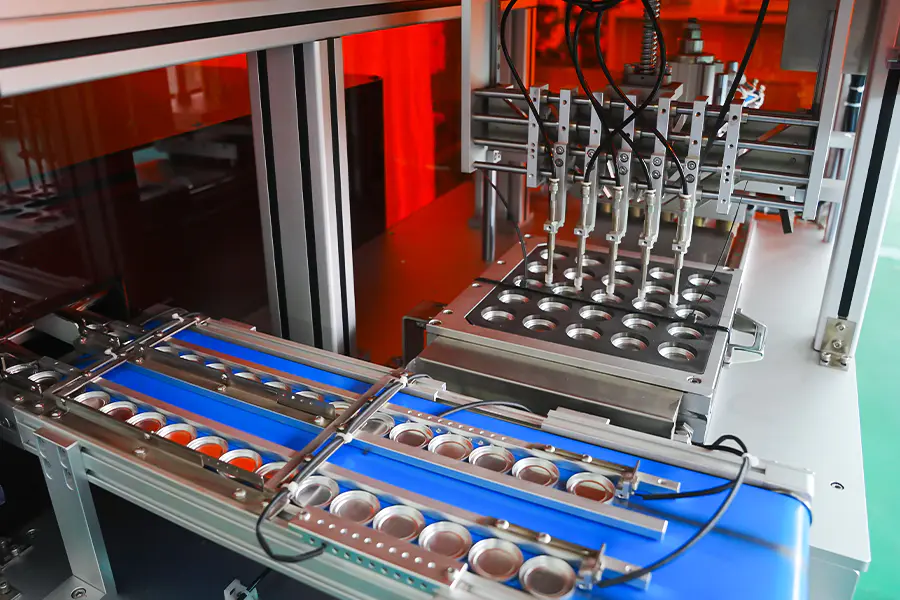
Platforma prasująca, w której skok zagęszczania jest generowany przez serwomotor i zespół śruby kulowej, a nie obwód hydrauliczny lub pneumatyczny. Położenie, prędkość i siła są kontrolowane poprzez parametry napędu, co pozwala na kształtowanie profilu prasowania etap po etapie. Stosowany do zagęszczania proszku kosmetycznego, gdzie wymagane są powtarzalność cyklu, dokładność siły i dokumentacja procesu.
Cyfrowa kontrola siły
Siła jest generowana przez moment obrotowy serwonapędu i weryfikowana przez ogniwo obciążnikowe pod płytą matrycy, zatem wartość docisku jest definiowana w oprogramowaniu, a nie na podstawie ustawienia regulatora ciśnienia.
Powtarzalność profilu
Każdy etap profilu prasowania jest zapisany w recepturze, a napęd odtwarza tę samą krzywą ruchu z cyklu na cykl niezależnie od czasu trwania produkcji.
Przechwytywanie danych procesowych
Położenie, prędkość, moment obrotowy i siła są rejestrowane ze stałą częstotliwością próbkowania dla każdego cyklu, a dane krzywej są zapisywane w rekordzie partii w celu przeglądu.
Profil tłoczenia serwa
Skok jest podzielony na programowalne etapy, każdy z własną prędkością, pozycją i docelową siłą.
Etap 1
PodejścieRamię opada z określoną prędkością do pozycji tuż nad powierzchnią proszku. Prędkość zbliżania jest ustawiona na wyższą w przypadku krótkich czasów cykli i niższą w przypadku oprzyrządowania wytłaczanego.
Etap 2
KontaktPrędkość jest zmniejszona w punkcie styku, aby ograniczyć wpływ na złoże proszku i zachować geometrię krawędzi misy na początku zagęszczania.
Etap 3
ZagęszczanieSiła wzrasta do wartości docelowej w kontrolowanym tempie. Gradient zagęszczenia ustawia się dla każdego preparatu, aby kontrolować rozkład gęstości w placku.
Etap 4
TrzymajSiła jest utrzymywana w określonym przedziale tolerancji, co pozwala na osiadanie matrycy proszkowej i przepływ spoiwa pomiędzy cząstkami.
Etap 5
ZwolnijSiła jest zmniejszana stopniowo, a nie uwalniana natychmiast. Stopniowe uwalnianie zmniejsza różnicę ciśnień pomiędzy stemplem a powierzchnią ciasta.
Etap 6
WycofajTłok powraca do górnej pozycji z ustaloną prędkością, oczyszczając obszar matrycy na potrzeby etapu wyrzucania i następnego cyklu napełniania.
Układ napędowy i pomiary
Komponenty określające dokładność siły i powtarzalność cyklu.
Silnik serwo
Silnik serwo prądu przemiennego przystosowany do pracy ciągłej. Wyjściowy moment obrotowy jest odwzorowywany na siłę docisku poprzez skok śruby kulowej, a napęd utrzymuje moment obrotowy w zamkniętej pętli podczas etapu utrzymywania.
Śruba kulowa i siłownik
Wstępnie naprężona śruba kulowa przekształca obrót w ruch liniowy przy niskim luzie. Siłownik jest prowadzony po szynach liniowych, co ogranicza ugięcie boczne pod obciążeniem i utrzymuje wyrównanie stempla w granicach tolerancji.
Obciążenie ogniwa
Czujnik tensometryczny zamontowany pod płytą matrycy mierzy rzeczywistą siłę docisku. Sygnał jest próbkowany w sposób ciągły i porównywany z docelowym przepisem podczas etapów zagęszczania i przetrzymywania.
Enkoder pozycji
Enkoder absolutny na serwomotorze zapewnia informację zwrotną o położeniu siłownika z wysoką rozdzielczością. Wartości pozycji definiują przejścia między etapami i są rejestrowane z krzywą siły dla każdego cyklu.
Dane techniczne
Standardowe wartości ramek. Zakres siły, skok i oprzyrządowanie są definiowane dla każdego zastosowania.
Stosowane przypadki produkcyjne
Formaty produktów i warunki procesu dostosowane do tłoczenia napędzanego serwo.
Gęste kompakty pigmentowe
Preparaty wymagające określonego gradientu zagęszczenia korzystają z kontroli poziomu etapowego, co ogranicza zatykanie w misach o dużej gęstości.
Kompakty wielowarstwowe
Sekwencyjne etapy napełniania i prasowania o różnych profilach pozwalają uzyskać dwu- lub trzywarstwowe ciasta o kontrolowanej gęstości międzywarstwowej.
Podkład w proszku
Proszki bogate w spoiwo prasowane ze stopniowym uwalnianiem w celu ograniczenia pękania powierzchni i poprawy stabilności krawędzi patelni.
Wytłoczony format pan
Wzory reliefowe i logo zachowane dzięki zmniejszonej prędkości kontaktu i kontrolowanemu gradientowi zagęszczenia.
Preforma pieczonego ciasta
Ciasta wielkoformatowe prasowane z umiarkowaną siłą i wydłużonym czasem wytrzymywania w celu uzyskania jednolitej gęstości przed etapem pieczenia.
Regulowane linie produkcyjne
Środowiska procesowe, w których należy zachować dane dotyczące siły i położenia w cyklu na potrzeby dokumentacji partii i przeglądu odchyleń.
Często zadawane pytania
Często zadawane pytania podczas oceny i integracji linii. Wybierz pytanie, aby rozwinąć odpowiedź.
Czym różni się tłoczenie serwo od tłoczenia hydraulicznego?
Nacisk serwo generuje siłę poprzez moment obrotowy silnika i śrubę kulową, więc położenie i prędkość skoku są kontrolowane bezpośrednio przez napęd. Nacisk hydrauliczny wytwarza siłę poprzez ciśnienie płynu, która jest skuteczna przy dużej sile, ale mniej precyzyjna w położeniu. Nacisk serwo jest wybierany tam, gdzie wymagana jest powtarzalność profilu i przechwytywanie danych na poziomie cyklu.
Czy można zmieniać profil tłoczenia pomiędzy produktami?
Tak. Każda receptura produktu przechowuje własną liczbę etapów, pozycje stopni, prędkości, cele siły i czasy przetrzymania. Receptury są przywoływane z HMI, a przezbrojenie nie wymaga mechanicznej regulacji układu napędowego.
Jakie dane są rejestrowane dla każdego cyklu prasowania
Siła, położenie, prędkość i moment napędowy są próbkowane z częstotliwością 1 kHz i zapisywane w każdym cyklu. Dane są powiązane z rekordem partii i można je eksportować za pomocą OPC UA lub CSV w celu przeglądu procesu lub dokumentacji klienta.
Czy maszyna nadaje się do zastosowań wymagających dużej siły?
Standardowa rama ma udźwig do 25 ton. Powyżej tego zakresu zwykle zalecane jest prasowanie hydrauliczne. Nacisk serwo jest wybierany ze względu na dokładność i kontrolę procesu, a nie maksymalną siłę.
Jakiej konserwacji wymaga układ napędowy
Smarowanie śrub kulowych sprawdza się w określonych odstępach czasu, zazwyczaj co 1000 godzin pracy. Prowadnice liniowe są czyszczone i ponownie smarowane w tych samych odstępach czasu. Zalecana jest kalibracja ogniwa obciążnikowego co 12 miesięcy, a wymiana baterii enkodera odbywa się zgodnie z harmonogramem producenta napędu.
Jak zachowuje się maszyna w przypadku przerwy w zasilaniu
W przypadku utraty mocy serwonapęd zatrzymuje się w kontrolowany sposób, a siłownik utrzymuje położenie do momentu zadziałania hamulca. Procedura odzyskiwania wymaga cyklu bazowania przed wznowieniem produkcji. Dane cyklu dla przerwanej jednostki są oznaczone w protokole.
Czy oprzyrządowanie może być współdzielone z maszynami hydraulicznymi lub pneumatycznymi?
Udostępnianie narzędzi zależy od interfejsu montażowego i zakresu siły. W przypadku zastosowania tej samej znormalizowanej płyty i zakresu siły obejmującego wymaganą siłę zagęszczania, zestawy narzędzi można przenosić z udokumentowanymi wartościami luzu.
Co decyduje o wydajności cyklu na tej platformie
Wydajność cyklu zależy od długości skoku, prędkości stopnia, czasu przetrzymywania i rozmiaru szalki. Zmniejszona prędkość zbliżania i wydłużony czas przetrzymywania obniżają wydajność, podczas gdy krótkie profile na płytkich patelniach zapewniają wyższą wydajność. Rzeczywiste stawki są weryfikowane podczas fabrycznych testów akceptacyjnych.
Odniesienie do odchyleń procesu
Sytuacje zaobserwowane podczas wciskania serwa i odpowiednie działania naprawcze.
Krzywa siły odbiega od zapisanego profilu
Przejrzyj krzywą względem profilu odniesienia w HMI. Sprawdź sygnał ogniwa obciążnikowego pod kątem dryftu w porównaniu z przyrządem referencyjnym. Upewnij się, że masa wypełnienia proszkiem mieści się w granicach tolerancji i sprawdź stan smarowania śruby kulowej.
Serwonapęd zgłasza przeciążenie momentu obrotowego
Sprawdź, czy w obszarze matrycy nie ma przeszkód mechanicznych i upewnij się, że tłok porusza się swobodnie w całym skoku. Sprawdź, czy docelowa siła nie została ustawiona powyżej wartości znamionowej ramki. Sprawdź śrubę kulową i szyny prowadzące pod kątem zanieczyszczeń lub niewystarczającego smarowania.
Powtarzalność pozycji zmienia się w trakcie zmiany
Upewnij się, że chłodzenie szafy przemiennika częstotliwości działa i że temperatura otoczenia mieści się w granicach specyfikacji. Sprawdź sprzęgło enkodera pod kątem luzu. Uruchom cykl bazowania i porównaj wartości pozycji z zapisem uruchomienia.
Czas cyklu przekracza cel receptury
Sprawdź ustawienia prędkości etapu względem receptury. Sprawdź tarcie mechaniczne w prowadnicy siłownika i sprawdź, czy przestrzegane są okresy smarowania. Upewnij się, że napęd nie znajduje się w trybie ograniczania momentu obrotowego podczas etapu zagęszczania.
Krawędzie patelni pękają po zagęszczeniu
Zmniejsz gradient zagęszczenia na dotkniętym etapie, aby spowolnić wzrost siły. Wydłuż czas wstrzymania o 0,5 do 1 sekundy. Sprawdź luz stempla i matrycy oraz upewnij się, że zawartość wilgoci w proszku mieści się w zalecanym zakresie.
W dzienniku partii brakuje danych cyklu
Sprawdź łącze komunikacyjne pomiędzy sterownikiem PLC i systemem rejestracji danych. Sprawdź miejsce na urządzeniu rejestrującym. Upewnij się, że licznik cykli nie został zresetowany i sprawdź synchronizację zegara PLC z siecią zakładową.
Uwagi dotyczące integracji
Czynniki wpływające na instalację, media i długoterminową wydajność.
Jakość zasilania
Serwonapęd korzysta ze stabilnego zasilania przy niskich zniekształceniach harmonicznych. Tam, gdzie zasilanie instalacji charakteryzuje się znacznymi wahaniami, zaleca się zastosowanie dławika sieciowego lub aktywnego filtra w celu ochrony elektroniki napędu.
Podłoga i wibracje
Maszyna wymaga równej podłogi z punktami mocowania zgodnie z rysunkiem montażowym. Podkładki izolujące zmniejszają przenoszenie siły reakcji na otaczający sprzęt i poprawiają stabilność pozycji.
Chłodzenie szafki
Szafa przemiennika jest chłodzona powietrzem i wymaga wolnej przestrzeni dla przepływu powietrza wokół obudowy. Temperatura otoczenia na wlocie do szafy powinna mieścić się w zakresie specyfikacji przetwornicy przez całą zmianę.
Sieć i dane
Kontroler obsługuje eksport OPC UA i CSV. Konfiguracja sieci jest definiowana podczas uruchamiania, aby dopasować ją do architektury MES lub architektury historycznej zakładu, z identyfikatorami partii mapowanymi do zapisów produkcyjnych.