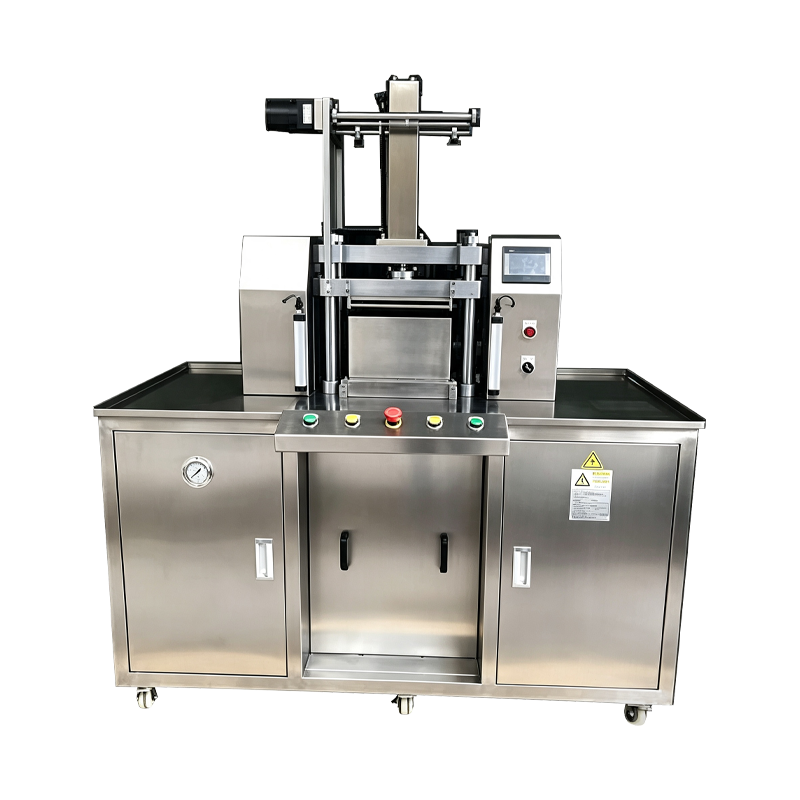
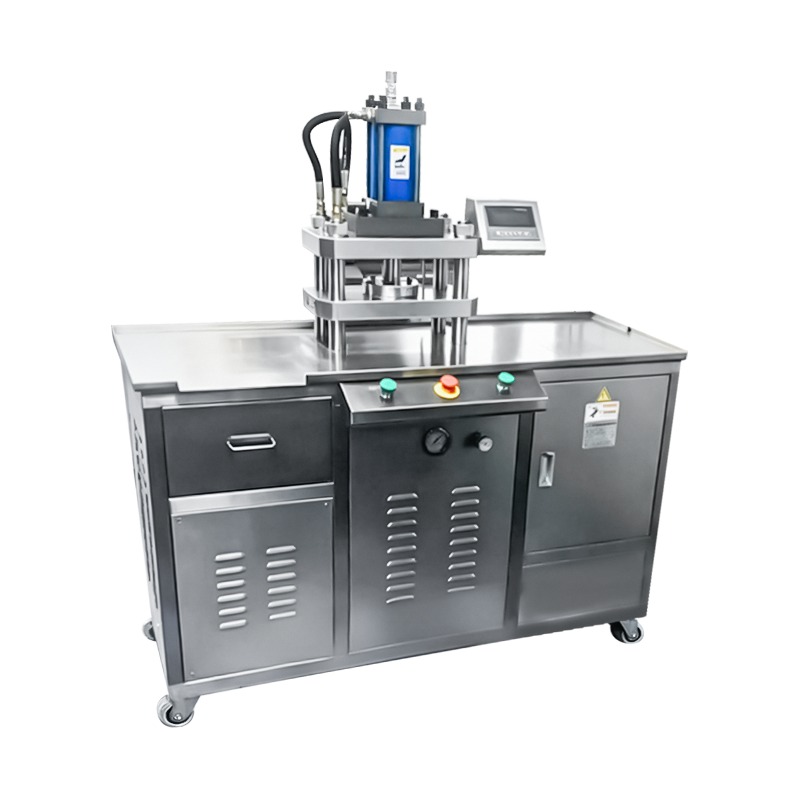
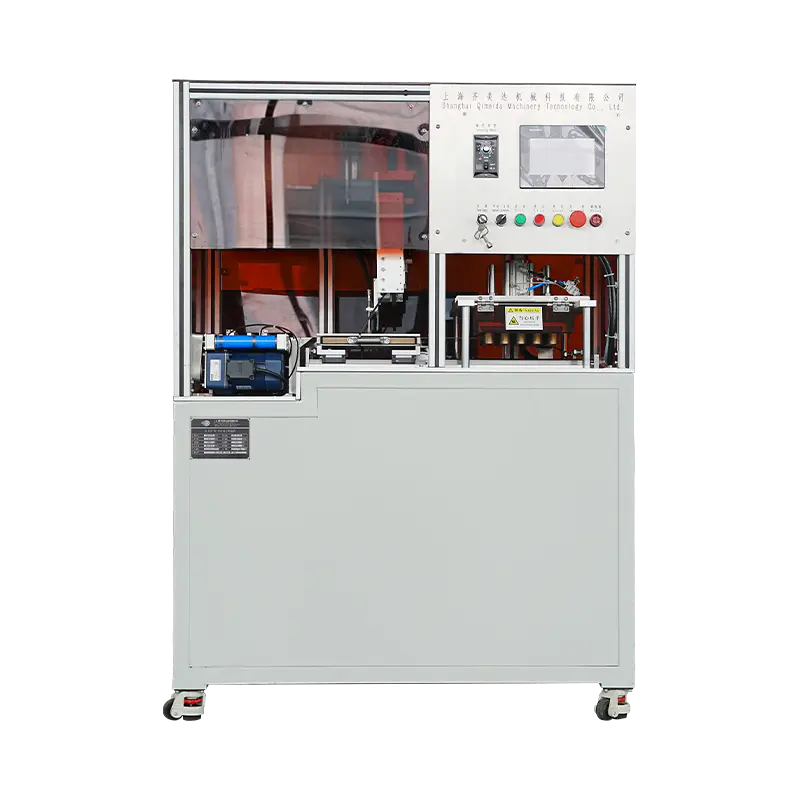
Pneumatyczna maszyna do prasowania proszku kosmetycznego
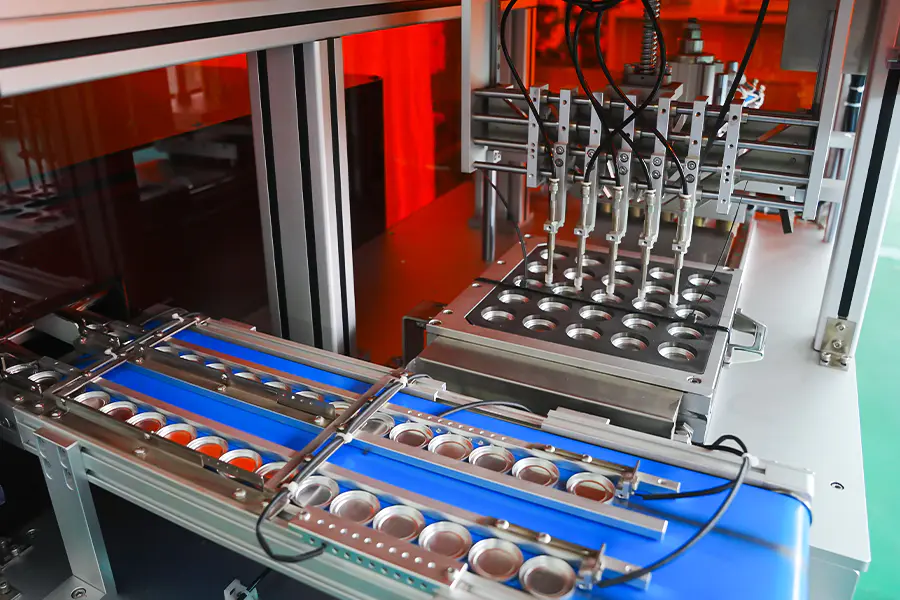
Napędzana powietrzem platforma prasująca do ubijania sypkiego proszku kosmetycznego w solidne foremki i ciasta. Obwód pneumatyczny przykłada siłę poprzez kontrolowany skok cylindra, zapewniając krótkie czasy cykli i niskie obciążenie termiczne proszku. Stosowany do cieni do powiek, różu, rozświetlaczy i lekkich podkładów w proszku, gdzie wymagany jest krótki czas utrzymywania się i dokładne uwalnianie.
Dlaczego sterowanie pneumatyczne
Charakterystyka procesu określająca, gdzie w produkcji kosmetyków stosowane jest prasowanie pneumatyczne.
Krótki czas cyklu
Cylinder osiąga ciśnienie robocze w krótkim odstępie skoku, co pozwala na większą liczbę cykli niż uruchamianie hydrauliczne w przypadku płytkich formatów panwi.
Niskie obciążenie termiczne
Prasowanie pneumatyczne wprowadza minimalną ilość ciepła do obszaru matrycy, co jest odpowiednie dla receptur zawierających spoiwa o niskiej temperaturze topnienia lub pigmenty wrażliwe na ciepło.
Zachowanie czystego uwalniania
Szybkie zwolnienie ciśnienia na końcu skoku zmniejsza zasysanie pomiędzy górnym stemplem a powierzchnią proszku, zmniejszając przywieranie i podnoszenie miski.
Prosta kontrola ciśnienia
Siła jest ustawiana za pomocą proporcjonalnego regulatora powietrza, a ciśnienie robocze jest wyświetlane bezpośrednio na HMI dla każdej receptury.
Zmniejszony zakres konserwacji
Elementy obwodu powietrza wymagają rzadszej konserwacji niż ich odpowiedniki hydrauliczne, a ponadto nie ma zbiornika oleju ani obwodu temperatury oleju, którym można by zarządzać.
Elastyczność integracji linii
Jednostki pneumatyczne można umieścić w pobliżu poprzedzającego urządzenia do napełniania, bez konieczności prowadzenia przewodów hydraulicznych przez halę produkcyjną.
Przegląd obwodu pneumatycznego
Zespoły określające dokładność siły, czas reakcji i powtarzalność procesu.
Jednostka przygotowania powietrza
Zespół filtra, regulatora i smarownicy kondycjonuje powietrze nawiewane przed jego wejściem do zblocza zaworu. Filtracja usuwa cząstki stałe i wilgoć, regulator ustala ciśnienie robocze, a smarownica dostarcza kontrolowaną mgłę olejową do uszczelek cylindrów.
Zespół zaworów proporcjonalnych
Proporcjonalne zawory kierunkowe sterują ruchem wysuwania i cofania cylindra prasującego. Reakcja zaworu jest monitorowana przez system sterowania, a sprzężenie zwrotne ciśnienia z przetwornika wykorzystywane jest do utrzymywania ustawionej siły podczas suwu zagęszczania.
Cylinder dociskowy
Cylinder dwustronnego działania z prowadzonym prętem i amortyzacją na obu końcach skoku. Amortyzacja ogranicza uderzenia w momencie kontaktu z powierzchnią proszku, co pomaga zachować krawędzie misy na wytłaczanych narzędziach.
Wymuszona pętla sprzężenia zwrotnego
Ogniwo obciążnikowe zamontowane pod płytą matrycy mierzy rzeczywistą siłę docisku i przekazuje wartość z powrotem do sterownika PLC. Sterownik reguluje otwarcie zaworu proporcjonalnego w celu utrzymania siły w określonym paśmie tolerancji podczas etapu podtrzymania.
Bezpieczny obwód wydechowy
Podczas otwierania osłony lub zatrzymania awaryjnego zawór spustowy w krótkim odstępie czasu upuszcza ciśnienie w butli do atmosfery. Cylinder nie może utrzymać obciążenia, gdy obwód bezpieczeństwa jest otwarty, a maszyna powraca do stanu bezpiecznego.
Dane techniczne
Standardowe wartości ramek. Zakres siły i oprzyrządowanie są zdefiniowane zgodnie ze specyfikacją projektu.
Stosowane formaty produktów
Rodzaje proszków i formaty misek dostosowane do sposobu prasowania pneumatycznego.
Prasowany cień do powiek
Standardowe i wielkoformatowe pojemniki na cienie do powiek, w których dzięki krótkiemu czasowi przechowywania można uzyskać ciasta o czystych krawędziach i jednolitej powierzchni.
Róż i rozświetlacz
Formaty wypukłe i prasowane na płasko, wymagające niskiego dopływu ciepła podczas zagęszczania, aby zachować orientację błyszczących cząstek.
Podkład w lekkim pudrze
Podkład o niższej gęstości zagęszcza się, gdzie prasowanie pneumatyczne pozwala uniknąć nadmiernego zagęszczenia i utrzymuje zdolność rozprowadzania proszku.
Przykładowe patelnie
Małe patelnie i formaty promocyjne prasowane ze zmniejszoną siłą i krótkimi czasami cykli do produkcji próbnej i próbnej.
Tłoczone patelnie powierzchniowe
Patelnie z logo lub wzorem wytłoczonym z amortyzacją umożliwiającą ochronę drobnych szczegółów na powierzchni stempla.
Jednostki palety wielu odcieni
Indywidualne misy do montażu palet, gdzie wymagana jest stała wysokość i wykończenie misy dla wszystkich grup odcieni.
Często zadawane pytania
Kwestie operacyjne pojawiające się podczas ewaluacji i integracji. Wybierz pytanie, aby rozwinąć odpowiedź.
Jaka jest różnica pomiędzy prasowaniem pneumatycznym i hydraulicznym proszku kosmetycznego?
Prasowanie pneumatyczne przykłada siłę za pośrednictwem sprężonego powietrza i odpowiada krótszym czasom przetrzymywania, niższym zakresom siły i preparatom wrażliwym na ciepło. Prasowanie hydrauliczne zapewnia większą siłę przy dłuższym czasie trzymania i nadaje się do gęstych ciast i większych formatów foremek. Wybór zależy od docelowej twardości ciasta, wielkości patelni i zachowania receptury.
W jaki sposób kontrolowana jest siła docisku podczas cyklu
Ogniwo obciążnikowe pod płytą matrycy mierzy rzeczywistą siłę i przesyła wartość do sterownika PLC. Sterownik PLC porównuje to z wartością zadaną receptury i dostosowuje proporcjonalne otwarcie zaworu, aby utrzymać siłę w zakresie tolerancji podczas etapu podtrzymania.
Czy maszyna może prasować preparaty o dużej zawartości spoiwa
Tak, pod warunkiem, że docelowa twardość placka mieści się w zakresie siły pneumatycznej. Preparaty o dużej zawartości spoiwa zwykle korzystają z niskiego doprowadzenia ciepła podczas prasowania napędzanego powietrzem, ale ustawienia krzywej ciśnienia należy dostosować do każdego preparatu, aby uniknąć nadmiernego zagęszczenia.
Jaka jakość powietrza jest wymagana do stabilnej pracy
Powietrze nawiewane powinno być suche i przefiltrowane w celu usunięcia cząstek stałych i wilgoci. Wymagane ciśnienie robocze wynosi od 0,6 do 0,8 MPa. Jakość powietrza poniżej tej specyfikacji wpływa na powtarzalność siły i może skrócić żywotność uszczelek zaworów i cylindrów.
Jak często obwód powietrza wymaga konserwacji
Zalecane okresy obejmują wymianę elementu filtrującego co 1000 godzin, uzupełnienie smarownicy zgodnie ze wskazaniami wziernika, kontrolę zaworu proporcjonalnego co 3000 godzin oraz wymianę pełnego zestawu uszczelek cylindra co 8 000 do 10 000 godzin, w zależności od liczby cykli.
Czy prasa nadaje się do pomieszczeń czystych?
Maszyna może być wyposażona w powierzchnie ze stali nierdzewnej, zamknięte przewody wydechowe i smary dopuszczone do kontaktu z żywnością, do instalacji w pomieszczeniach czystych lub w kontrolowanych warunkach. Obwód pneumatyczny odprowadza powietrze ze strefy prasowania, aby ograniczyć rozpraszanie cząstek.
Co decyduje o wydajności cyklu na tej maszynie
Wydajność cyklu zależy od czasu przetrzymywania, długości skoku cylindra, czasu napełniania i rozmiaru miski. Krótsze czasy przetrzymywania i płytkie kadzie zapewniają wyższą wydajność, podczas gdy głębokie kadzie i dłuższe czasy przetrzymywania zmniejszają liczbę jednostek na godzinę. Rzeczywista wydajność jest weryfikowana podczas fabrycznych testów akceptacyjnych.
Czy jednostki pneumatyczne i hydrauliczne mogą dzielić oprzyrządowanie?
Kompatybilność narzędzi zależy od interfejsu montażowego i zakresu siły. Gdy obie maszyny wykorzystują tę samą znormalizowaną płytę, a zakres siły jednostki pneumatycznej pokrywa wymaganą siłę zagęszczania, zestawy narzędzi można dzielić pomiędzy platformami z udokumentowanymi wartościami prześwitu.
Odniesienie do odchyleń procesu
Sytuacje zaobserwowane podczas prasowania pneumatycznego i odpowiadające im działania korygujące.
Odczyt siły zmienia się podczas wstrzymania
Sprawdź jednostkę przygotowania powietrza pod kątem przenoszenia wilgoci i upewnij się, że element filtrujący nie jest nasycony. Sprawdź reakcję zaworu proporcjonalnego i zweryfikuj sygnał ogniwa obciążnikowego w porównaniu z przyrządem referencyjnym. Upewnij się, że ciśnienie powietrza zasilającego pozostaje stabilne podczas cyklu.
Na powierzchni ciasta widać odcisk stempla
Zwiększ amortyzację na stykowym końcu skoku, aby spowolnić podejście do uderzenia. Zmniejsz wartość prędkości wydłużania w przepisie. Upewnij się, że górna powierzchnia stempla jest czysta i wolna od nagromadzonego proszku, co zmienia efektywny profil styku.
Czas cyklu dłuższy niż docelowy przepis
Sprawdź natężenie przepływu powietrza na wlocie urządzenia i potwierdź, że spełnia ono specyfikację zużycia. Sprawdź tłumik wydechowy pod kątem zatkania. Sprawdź czas reakcji zaworu w oparciu o zapis konserwacji i w razie potrzeby wyreguluj prędkość wycofywania.
Pan przykleja się do górnego stempla
Skróć czas trzymania i zmniejsz siłę docisku o 10 do 15 procent. Wypoleruj powierzchnię stempla i sprawdź, czy kąt zwolnienia odpowiada specyfikacji narzędzia. Upewnij się, że zawartość wilgoci w proszku mieści się w zalecanym zakresie od 1 do 3 procent.
Słychać wyciek powietrza w pobliżu cylindra
Sprawdź uszczelkę tłoczyska i uszczelkę tłoka pod kątem zużycia. Sprawdź, czy mocowanie cylindra jest pewne i sprawdź mocowania na obu przyłączach. Jeśli po wymianie uszczelki wyciek nadal się utrzymuje, sprawdź otwór cylindra pod kątem zadrapań i w razie potrzeby wymień cylinder.
Siła nie osiąga wartości zadanej receptury
Potwierdź, że ustawienie regulatora odpowiada wartości receptury. Sprawdź spadek ciśnienia na zespole przygotowania powietrza i na kolektorze zaworowym. Sprawdź, czy rozmiar otworu cylindra odpowiada zainstalowanej specyfikacji i sprawdź, czy nie ma wewnętrznych wycieków za uszczelką tłoka.
Uwagi dotyczące integracji
Czynniki wpływające na instalację, media i długoterminową eksploatację.
Wymagania dotyczące dopływu powietrza
Zaleca się stosowanie dedykowanej linii powietrza z filtracją i suszeniem przed urządzeniem. Ciśnienie na wlocie maszyny musi podczas cyklu mieścić się w przedziale od 0,6 do 0,8 MPa. Zaleca się zastosowanie dedykowanego regulatora na maszynie.
Podłoga i montaż
Maszyna wymaga równej podłogi z punktami mocowania określonymi na rysunku montażowym. Izolacja wibracyjna jest zalecana w przypadku, gdy prasa dzieli podłogę z innymi urządzeniami produkcyjnymi.
Zarządzanie hałasem
Tłumiki wydechu i ustawienia amortyzacji utrzymują hałas podczas pracy na stanowisku operatora na poziomie poniżej 75 dB. W halach produkcyjnych zwykle nie jest wymagana dodatkowa obróbka akustyczna.
Planowanie konserwacji
Zalecane okresy obejmują wymianę elementu filtrującego co 1000 godzin, kontrolę zaworów co 3000 godzin i wymianę zestawu uszczelek na podstawie liczby cykli. Zapisy są przechowywane obok dziennika konserwacji maszyny.