Automatyczna maszyna do prasowania pudru do twarzy
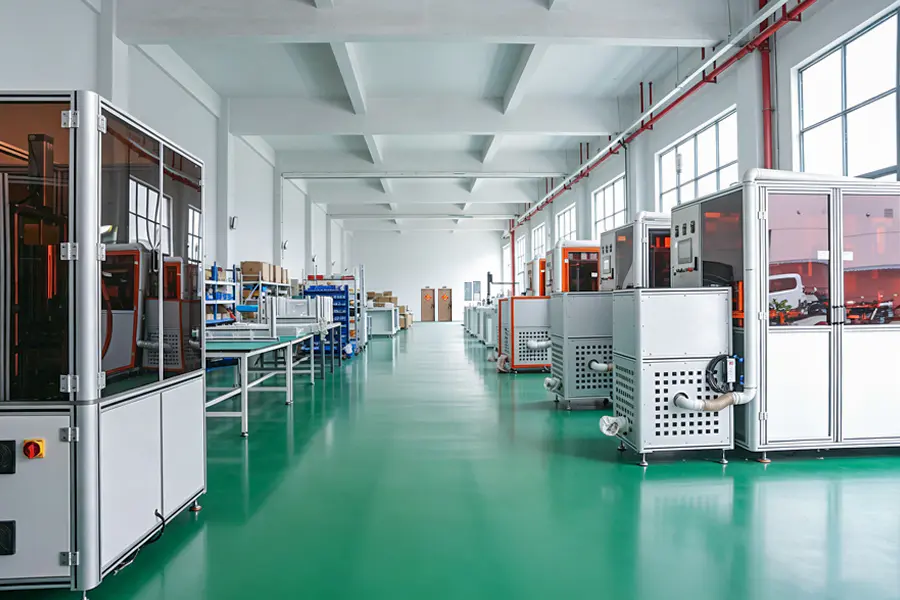
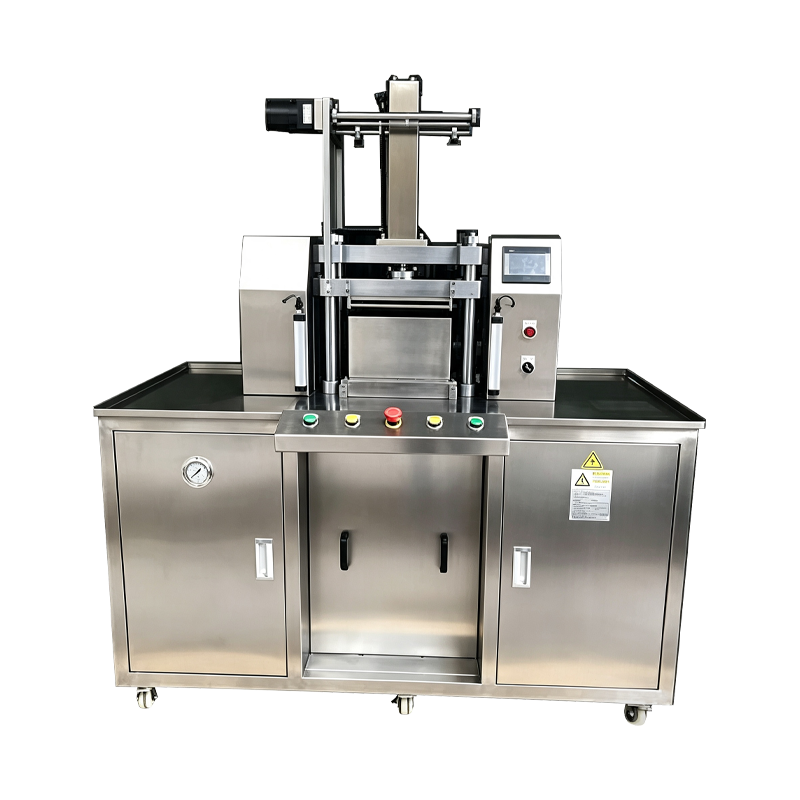
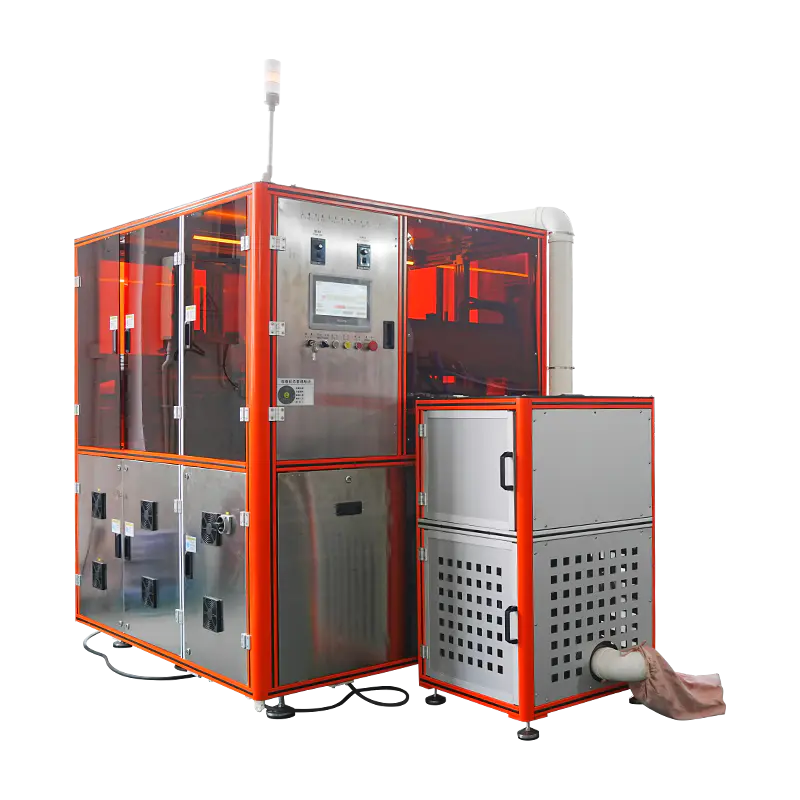
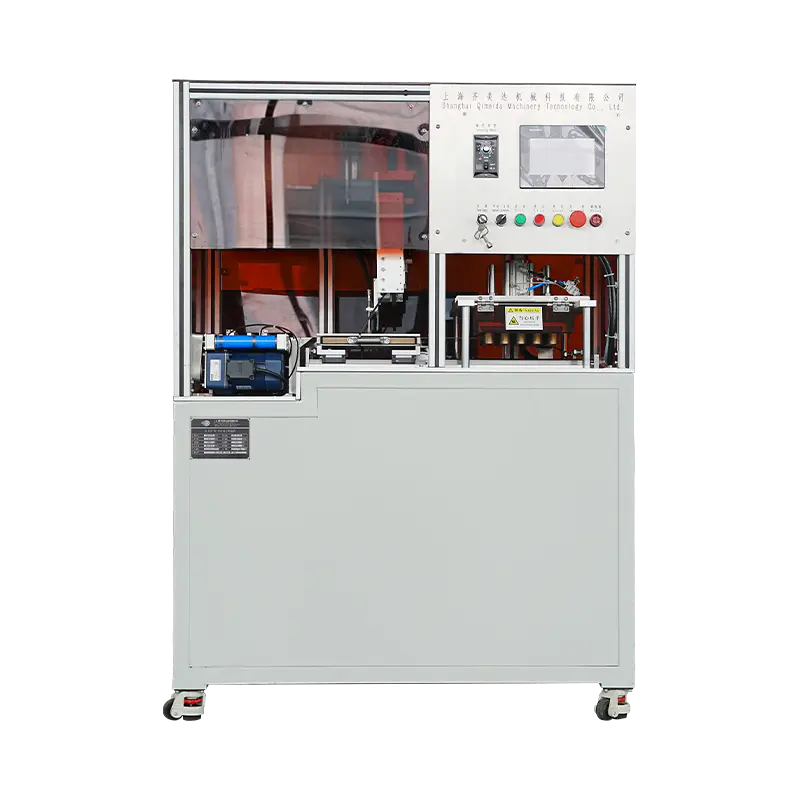
Platforma prasująca skonfigurowana do produkcji pudru do twarzy i pudru kompaktowego, obejmująca płaskie misy o dużej średnicy, wypraski kopułkowe i formaty prasowanych podkładów. Maszyna automatyzuje podawanie paszy, dozowanie proszku, poziomowanie złoża, zagęszczanie i wyrzucanie w jednej sekwencji cyklu. Ciężar napełnienia, siła docisku, czas przebywania i częstotliwość cykli są ustawiane dla każdego przepisu za pośrednictwem interfejsu HMI, a każdy cykl panowania jest rejestrowany w zapisie partii.
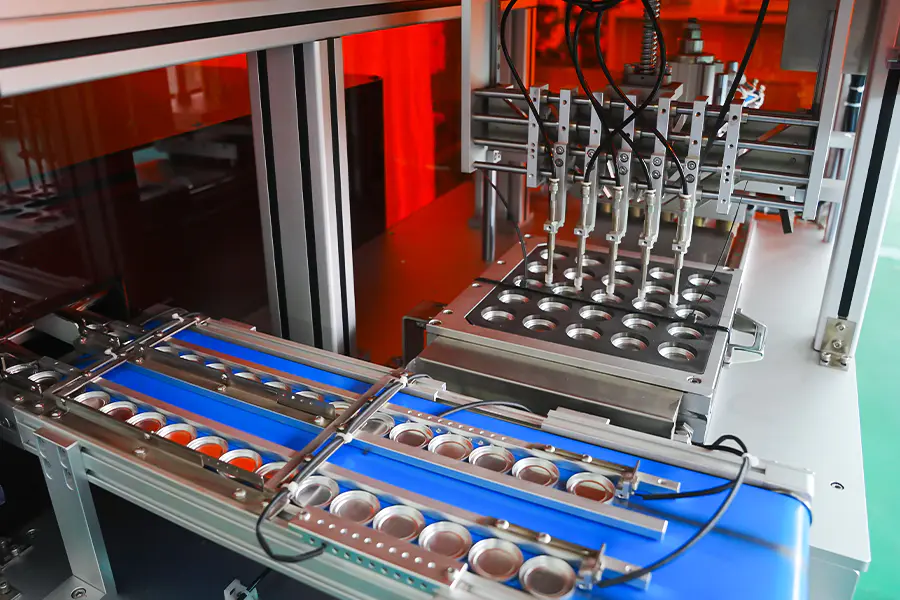
Zasilanie patelni
Pojemniki na proszek do twarzy są podawane z podajnika lub magazynu na płytę indeksującą. Obecność misy i głębokość osadzenia są potwierdzane przez czujnik przed kontynuacją cyklu.
Dozowanie proszku
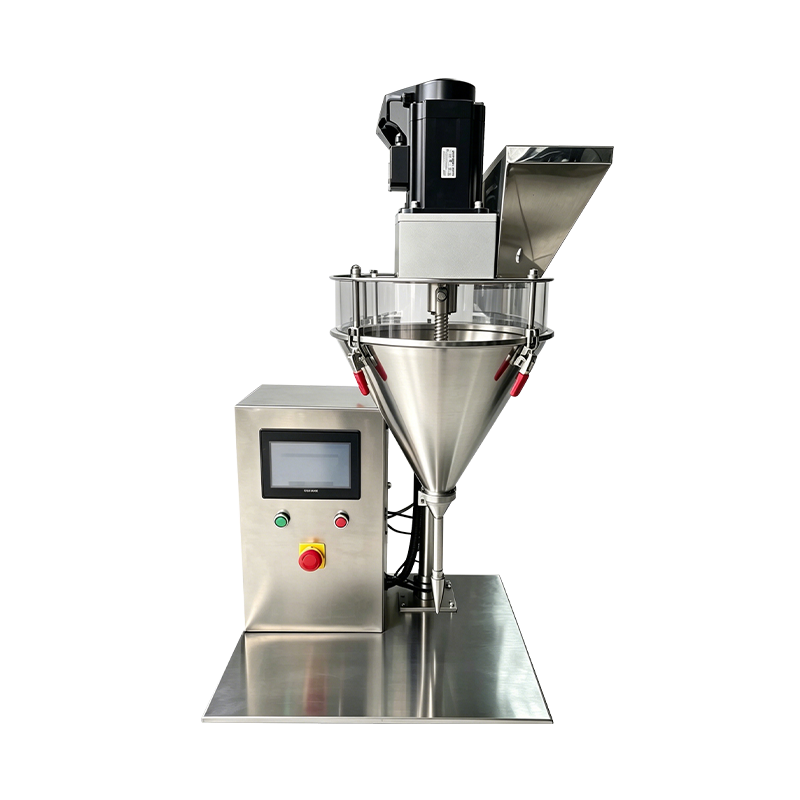
Ślimak serwo napełnia każdą patelnię do wagi przepisowej. Wbudowana waga kontrolna weryfikuje dawkę pod kątem tolerancji, a szalki spoza zakresu są odwracane przed prasowaniem.
Poziomowanie łóżka
Zgarniak i stopień lekkich wibracji wyrównują złoże proszku wewnątrz miski, co zmniejsza wahania gęstości, zanim stempel zetknie się z powierzchnią proszku.
Zagęszczanie
Górny stempel opada z kontrolowaną szybkością do ustawionej siły i utrzymuje wartość przerwy receptury. Dla każdej szalki rejestrowane są dane dotyczące siły i pozycji.
Wyrzut
Wytłoczona miska jest podnoszona z matrycy i przenoszona na przenośnik wyładowczy lub jednostkę ładującą tace. Skok wyrzutu jest dostosowany do głębokości miski.
Weryfikacja
Wysokość, waga i stan powierzchni patelni są sprawdzane w punkcie kontrolnym. Wyniki są powiązane z zapisem partii w celu umożliwienia śledzenia i przeglądu odchyleń.
Możliwości produkcji pudru do twarzy
Funkcje skonfigurowane dla pudru do twarzy i kompaktowych pojemników na proszek.
Patelnie o dużej średnicy
Formaty patelni o średnicy od 40 mm do 95 mm są obsługiwane przez wymienne płyty matrycowe. Na zamówienie dostępne są większe pojemniki na proszek do twarzy z regulowanym zakresem siły.
Kopułkowe kompaktowe prasowanie
Kopułowe i zaokrąglone wypraski prasowane z zakrzywionym górnym oprzyrządowaniem. Prędkość kontaktu i gradient zagęszczenia są ustawiane według receptury, aby chronić profil kopuły.
Tłoczone formaty fundamentów
Płytki podkładowe w proszku prasowane z umiarkowaną siłą i wydłużonym przerwą w celu uzyskania jednolitej gęstości na całej średnicy misy.
Przepisy specyficzne dla odcieni
Każdy odcień i receptura przechowuje własną masę wypełnienia, siłę, czas przebywania i ustawienia wyrzutu. Przywoływanie receptury odbywa się z poziomu HMI bez mechanicznej regulacji.
Tłoczone tłoczenie powierzchni
Obsługiwane są górne stemple z logo lub reliefem wzoru. Prędkość podejścia i gradient zagęszczenia zostały zmniejszone, aby zachować drobne szczegóły na powierzchni panwi.
Raportowanie na poziomie partii
Dla każdej partii rejestrowane są ciężar napełnienia, siła docisku, liczba szalek i liczba odrzutów. Dane można eksportować za pośrednictwem OPC UA lub CSV w celu kontroli jakości.
Dane techniczne
Standardowe wartości konfiguracyjne. Rozmiar patelni, zakres siły i oprzyrządowanie określone zgodnie ze specyfikacją projektu.
Dopasowanie produkcyjne
Gdzie maszyna do prasowania pudru do twarzy jest stosowana w produkcji kosmetyków.
Objętość kompaktowych proszków
Długie serie jednego odcienia na patelniach o standardowych rozmiarach, ze stabilnością wyjściową utrzymywaną przez całą zmianę i stałą twardością patelni.
Tłoczone patelnie fundamentowe
Płytki podkładowe w proszku prasowane z umiarkowaną siłą i wydłużonym przerwą w celu uzyskania jednolitej gęstości na całej średnicy misy.
Kopułowe formaty kompaktowe
Wypraski wypukłe i zaokrąglone produkowane przy użyciu zakrzywionych narzędzi, których parametry tłoczenia chronią profil kopuły i ograniczają pękanie krawędzi.
Sezonowe przejścia cieni
Mniejsze kampanie wsadowe, w których przywoływanie receptur i krótkie czasy zmiany umożliwiają częste przejścia między odcieniami i formatami patelni.
Tłoczone patelnie kompaktowe
Patelnie z logo lub reliefowym wzorem, w których parametry tłoczenia są dostrojone tak, aby zachować szczegóły stempla podczas suwu zagęszczania.
Formaty wkładów i tacek
Napełnij patelnie i formaty tacek prasowane z tymi samymi ustawieniami receptury, a następnie przenoszone do dalszego montażu w celu załadunku skrzynek.
Często zadawane pytania
Często zadawane pytania podczas oceny i integracji linii. Wybierz pytanie, aby rozwinąć odpowiedź.
Jakie formaty pojemników na puder do twarzy obsługuje maszyna
Okrągłe, owalne, prostokątne i kopułowe formaty patelni są obsługiwane przez wymienne płyty matrycowe. Standardowy asortyment obejmuje średnicę od 40 mm do 95 mm lub równoważną powierzchnię, większe formaty są dostępne na życzenie.
W jaki sposób kontrolowana jest masa wypełnienia każdej patelni
Proszek dozowany jest za pomocą ślimaka napędzanego serwomechanizmem, stosując metodę napełniania objętościowego. Wbudowana waga kontrolna potwierdza wagę zgodnie z wartością receptury, a szalki poza tolerancją są kierowane przed prasowaniem. Masę wypełnienia zwykle utrzymuje się w granicach plus minus 0,05 g.
Jaki zakres sił jest wymagany dla podłoża prasowanego
Podkład prasowany zazwyczaj wykorzystuje umiarkowany zakres siły i dłuższy czas przebywania. Konkretna wartość zależy od średnicy misy, zawartości spoiwa w recepturze i docelowej twardości placka i jest ustalana podczas fabrycznych testów odbiorczych.
Jakiego czasu zmiany oprzyrządowania należy się spodziewać
Pełna wymiana zestawu narzędzi trwa zwykle od 25 do 50 minut, w zależności od kształtu szalki i liczby pozycji wymagających aktualizacji. Oprzyrządowanie jest przechowywane według kodu receptury i przygotowywane przed zmianą, aby zminimalizować przestoje.
Czy maszyna może prasować patelnie o dużej średnicy bez zmian gęstości
Tace o dużej średnicy są wyposażone w poziomowanie i kontrolowane stopnie gradientu zagęszczenia. Etap wyrównywania złoża przed prasowaniem zmniejsza wahania wysokości napełnienia, a gradient zagęszczenia jest ustawiony tak, aby równomiernie rozłożyć gęstość na powierzchni miski.
Jakie dane są rejestrowane w poszczególnych partiach
Masa wypełnienia, siła docisku, czas przebywania, liczba szalek i liczba odrzutów są rejestrowane dla każdej partii. Dane na poziomie cyklu można eksportować za pośrednictwem OPC UA lub CSV w celu dokumentacji jakości i przeglądu procesu.
Jakie okresy konserwacji dotyczą prasy
Zalecana jest kontrola stempla i matrycy co 500 godzin, czyszczenie ślimaka i systemu dozowania przy każdej zmianie odcienia, kalibracja indeksatora co 1000 godzin i weryfikacja ogniwa obciążnikowego co 12 miesięcy. Zapisy są przechowywane obok dziennika konserwacji maszyny.
Czy maszynę można zintegrować z istniejącymi liniami montażowymi kompaktowych obudów?
Tak. Stacja wyładowcza zapewnia sygnał identyfikujący położenie, który może zostać wykorzystany przez urządzenia do ładowania skrzynek lub montażu tac w celu wyrównania i sekwencjonowania. Wymagania dotyczące integracji są definiowane podczas planowania układu linii.
Odniesienie do odchyleń procesu
Sytuacje zaobserwowane podczas prasowania pudru do twarzy i odpowiadające im działania korygujące.
Powierzchnia patelni pęka po dociśnięciu
Wydłużyć czas przebywania o 0,5 do 1 sekundy i zmniejszyć gradient zagęszczenia. Sprawdź luz stempla i matrycy w zapisie oprzyrządowania. Upewnij się, że zawartość wilgoci w proszku pozostaje pomiędzy 1 a 3 procent.
Gęstość zmienia się w przypadku dużej średnicy naczynia
Przejrzyj etap poziomowania łóżka i potwierdź, że ustawienie zgarniacza lub wibracji jest prawidłowe. Nieznacznie wydłuż czas utrzymywania, aby matryca proszkowa osiadła równomiernie. Sprawdź górną powierzchnię stempla pod kątem płaskości względem zapisu oprzyrządowania.
Ciężar wypełnienia różni się w zależności od pozycji
Uruchom procedurę kalibracji według pozycji dla danego ślimaka. Sprawdź konsystencję gęstości nasypowej proszku w zbiorniku i sprawdź śrubę ślimaka pod kątem zużycia. Sprawdź, czy podczas produkcji poziom w zbiorniku utrzymuje się na poziomie powyżej 30 procent.
Proszek przykleja się do górnego stempla
Zmniejsz siłę docisku o 10 do 15 procent i skróć czas trzymania. Wypoleruj powierzchnię stempla i upewnij się, że kąt zwolnienia odpowiada specyfikacji narzędzia. Przed produkcją sprawdź temperaturę proszku i zawartość wilgoci.
Miska nie została całkowicie wysunięta z matrycy
Sprawdź, czy skok wyrzutu odpowiada ustawieniu głębokości miski. Sprawdź pręt wyrzutnika pod kątem zanieczyszczeń i oczyść ściankę matrycy. Potwierdź, że dolny stempel powrócił całkowicie przed kolejnym etapem napełniania.
Sprawdź, czy odrzuty na wadze przekraczają normalny zakres
Sprawdź kalibrację wagi kontrolnej względem wagi referencyjnej. Sprawdź ślimak i cylinder dozujący pod kątem nagromadzenia się proszku. Potwierdzić, że wielkość cząstek proszku lub zawartość wilgoci w dostawie proszku nie uległy zmianie pomiędzy partiami.
Uwagi dotyczące integracji
Czynniki wpływające na instalację, media i długoterminową eksploatację.
Dostawa proszku
Przed zbiornikiem zalecany jest zbiornik buforowy ze sprzężeniem zwrotnym poziomu. Przed załadowaniem proszek powinien być suchy, wolny od grudek i mieścić się w określonym zakresie wielkości cząstek.
Transfer w dół
Stacja wyładowcza jest kompatybilna z transportem przenośnikowym, ładowaniem tac lub robotem pick and place. Sygnał identyfikujący położenie wspiera ładowanie obudowy w dalszej części i wyrównanie zespołu.
Przechowywanie narzędzi
Zestawy stempli i matryc należy przechowywać w oznakowanych stojakach z powłoką ochronną. Do każdego formatu szalki i kodu receptury dołączone są zapisy dotyczące oprzyrządowania z wartościami prześwitu.
Planowanie konserwacji
Zalecane okresy obejmują kontrolę stempla i matrycy co 500 godzin, kalibrację indeksatora co 1000 godzin, czyszczenie ślimaka przy każdej zmianie odcienia i weryfikację ogniwa obciążnikowego co 12 miesięcy.