Kluczowe wyposażenie kompletnej linii do produkcji proszku kosmetycznego: Przewodnik na rok 2026
Time: Sep 05, 2026
Planowanie linii produkcyjnej pudru prasowanego do podkładu, różu, cieni do powiek lub bronzera jest ćwiczeniem wydajnościowym, zanim będzie to ćwiczenie maszynowe. Zaczynasz od docelowej wydajności w miskach na minutę, a następnie cofasz się przez każdy etap procesu, aby zdefiniować łańcuch urządzeń. Linia, która na papierze wygląda na kompletną, ale ma niedopasowaną wydajność, sprawi, że prasa będzie bezczynna, podczas gdy mikser będzie ją głodził.
Kompletna linia do produkcji proszku kosmetycznego obejmuje siedem etapów: ważenie surowców, wstępne mieszanie, proszkowanie, mieszanie, napełnianie misek, prasowanie i wykańczanie. Brakujący lub zbyt mały sprzęt na którymkolwiek etapie powoduje mierzalne straty, w tym dłuższe czasy cykli, wyższy współczynnik odrzuceń, częstszą obsługę ręczną i niespójną jakość produktu. W tym przewodniku określono kluczowy sprzęt na każdym etapie, wraz z praktycznymi specyfikacjami dotyczącymi planowania zrównoważonej linii.
Co należy do kompletnej linii do produkcji proszku kosmetycznego?
Każda linia proszku prasowanego opiera się na tej samej logice procesu, dzięki czemu można planować sprzęt w oparciu o sekwencję procesu, a nie wokół poszczególnych produktów.
| Scena | Podstawowe wyposażenie | Typowa specyfikacja | Wpływ na linię |
| 1. Ważenie | Automatyczna stacja dozowania i ważenia | /- Dokładność 2 g w przypadku mikroskładników | Zapobiega odrzutom partii |
| 2. Wstępne mieszanie | Mieszalnik wstęgowy lub mieszalnik o wysokim ścinaniu | Objętość robocza od 100 do 500 L | Jednolita dyspersja pigmentu |
| 3. Proszkowanie | Młyn strumieniowy lub młyn kołkowy | Średni rozmiar cząstek od 15 do 25 mikronów | Gładkie prasowanie, niskie pękanie |
| 4. Mieszanie | Blender V lub blender stożkowy | Wielkość partii od 200 do 1000 l | Ostateczna spójność koloru |
| 5. Napełnianie patelni | Wielogłowicowa maszyna do napełniania proszkiem | 40 do 60 garnków na minutę | Stabilna waga wypełnienia |
| 6. Naciśnięcie | Hydrauliczna prasa proszkowa rewolwerowa | Siła nacisku od 5 do 15 ton, wielownękowa | Wysoka wydajność, mniej pęknięć |
| 7. Wykończenie | Odpylenie, wytarcie, montaż przenośnika | W zgodzie z prasą | Czysta prezentacja produktu |
Linia jest tak mocna, jak jej etap proszkowania i mieszania. Jeśli proszek dotrze do prasy z cząstkami o niespójnej wielkości, żadne ustawienie prasy nie będzie w stanie naprawić powstałych pęknięć, szorstkiej tekstury lub kolorowych smug.
Sprzęt do mieszania i rozdrabniania: podstawa jakości
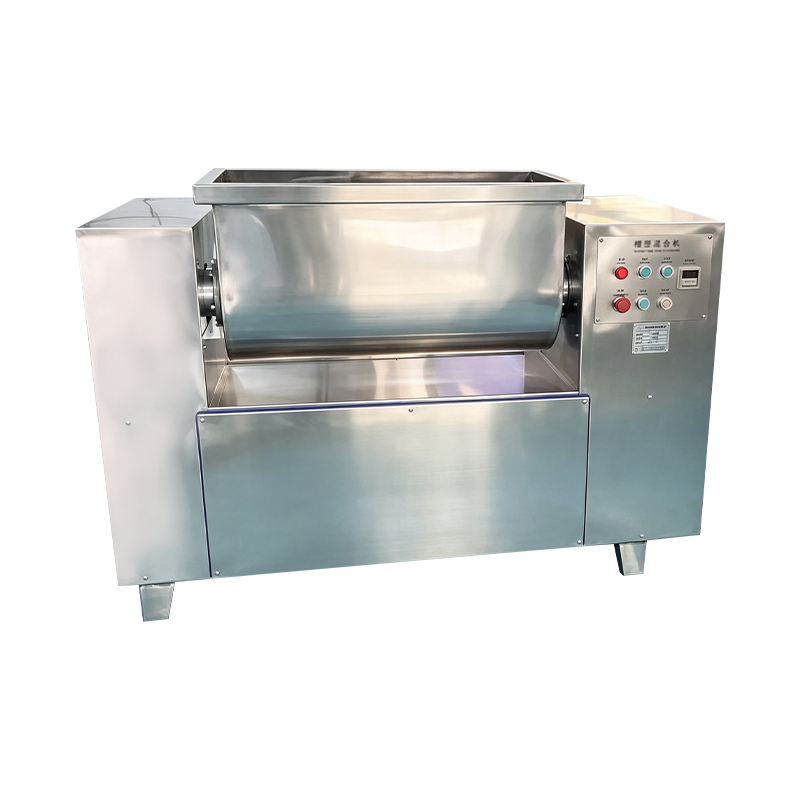
Wstępne mieszanie decyduje o jakości receptury. 500-litrowy mieszalnik wstęgowy przygotowuje wsad podkładowy w ciągu ośmiu do dwunastu minut, a stopień ścinania, jaki stosuje, określa równomierność dyspersji pigmentów i spoiw.
- Mieszalnik wstęgowy: delikatne mieszanie w celu uzyskania jednolitości koloru przy jednoczesnym zachowaniu struktury pigmentu.
- Mieszalnik o wysokim ścinaniu: szybsza dyspersja pigmentów hydrofobowych i trudniejszych do zwilżenia.
- Młynek pneumatyczny: zmniejsza wielkość cząstek do zakresu od 15 do 25 mikronów bez gromadzenia się ciepła.
- Młynek walcowy: ekonomiczna alternatywa, która dodaje trochę ciepła, najlepsza dla stabilnych receptur.
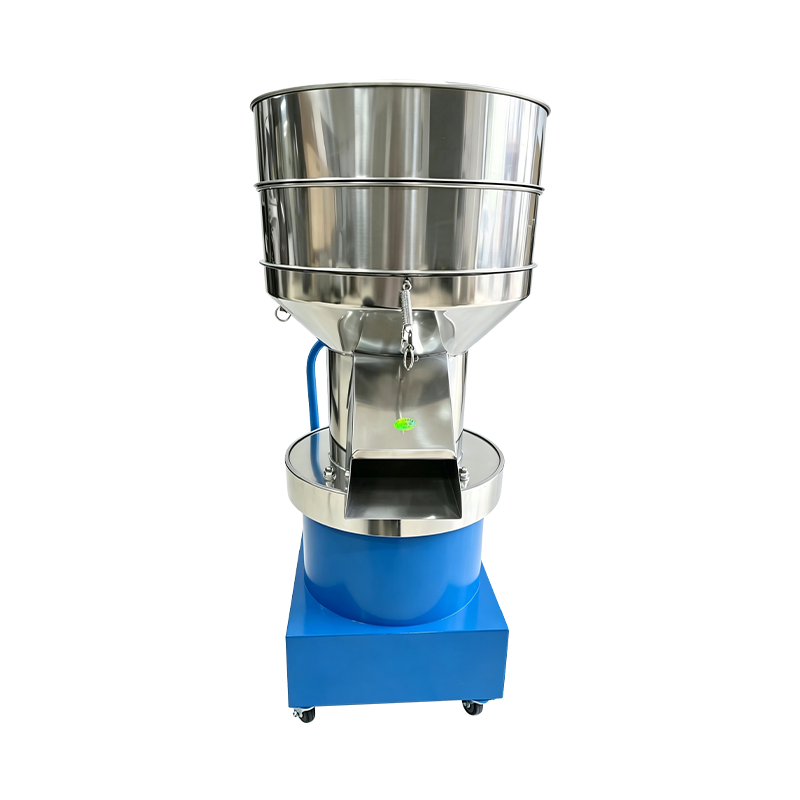
- Przesiewacz lub ekran: usuwa duże cząstki i ciała obce przed napełnieniem.
Wielkość cząstek jest najbardziej kontrolowaną zmienną pomiędzy mieszaniem a prasowaniem. Proszki kompaktowe zazwyczaj dobrze się prasują przy d50 wynoszącym 20 do 30 mikronów. Poniżej 10 mikronów proszek aglomeruje; powyżej 60 mikronów tekstura staje się widoczna na sprasowanym cieście.
Napełnianie i prasowanie patelni: rdzeń linii
Napełnianie misek odmierza dokładną objętość proszku do każdej misy, a prasa proszkowa przekształca to luźne wypełnienie w wypraskę o określonej twardości i wykończeniu powierzchni.
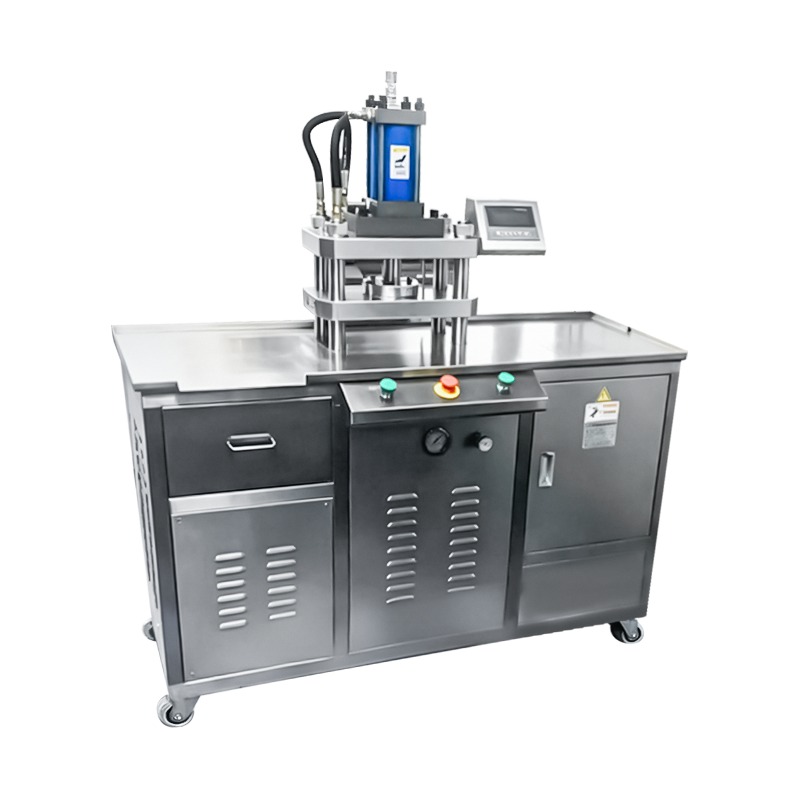
Prasa proszkowa rewolwerowa
Konstrukcja obrotowa z wieloma wnękami, działająca z prędkością od 40 do 60 patelni na minutę. Ciągłe podawanie utrzymuje linię w ruchu i odpowiada rocznym wolumenom powyżej 5 do 10 milionów misek. Siła nacisku zazwyczaj waha się od 6 do 15 ton, w zależności od wymaganej gęstości kompaktowej.
Prasa jednostanowiskowa
Wytwarza od 8 do 15 patelni na minutę, a wymiana narzędzi zajmuje kilka minut. Niższe koszty inwestycyjne i duża elastyczność sprawiają, że jest to właściwy wybór w przypadku partii rozwojowych, krótkich serii i częstych zmian kolorów.
- Ustawić głębokość napełnienia i potwierdzić docelową masę napełnienia na dozowniku.
- Dostosuj prędkość przesuwu stempla, aby zapobiec przedmuchowi proszku podczas kompresji.
- Ustawić siłę ściskania i czas przebywania zgodnie ze wzorem na temat twardości.
- Dostosuj prędkość wyrzutu, aby uniknąć odprysków krawędzi i zatarcia powierzchni.
10-gniazdowa prasa rewolwerowa pracująca z sześcioma cyklami na minutę produkuje 60 patelni na minutę, czyli około 28 000 patelni podczas ośmiogodzinnej zmiany. Rytm ten wymaga stanowisk napełniania, kontroli i pakowania dostosowanych do tej samej prędkości.
Sprzęt pomocniczy utrzymujący stabilność linii proszkowej
Systemy pomocnicze rzadko pojawiają się na schematach liniowych, a mimo to wpływają na czas sprawności i jakość produktu w większym stopniu niż jakakolwiek pojedyncza maszyna produkcyjna.
- Odsysanie pyłu w wykonaniu przeciwwybuchowym: wychwytuje drobny proszek, zmniejsza ryzyko wybuchu i umożliwia odzysk materiału.
- Kontrola wilgotności: utrzymuje wilgotność względną w obszarze pakowania poniżej 50 do 55 procent, aby chronić higroskopijne surowce.
- Zasilanie sprężonym powietrzem: zasila siłowniki pneumatyczne i wspomaga czyszczenie odmuchowe formowanych mis.
- Uziemienie statyczne i jonizacja: zapobiegają powodowaniu przez ładunek statyczny dryftu masy wypełnienia i przylegania proszku.
- Stacja czyszcząca typu Wash-in-Place: skraca czas zmiany kolorów i receptur.
Sprzęt do kontroli jakości i kontrole tolerancji
Sprzęt do kontroli jakości działa wewnątrz linii, a nie w oddzielnym laboratorium. Kontrole inline wyłapują defekty, zanim zgromadzą się w leju zasypowym lub dotrą do stacji pakowania.
| Stacja kontroli jakości | Pomiar | Typowa tolerancja |
| Sprawdź wagę | Wypełnij wagę | /- 2 procent celu |
| Czujnik pęknięć i wiórów | Integralność powierzchni | 100-procentowa kontrola inline |
| Wykrywacz metalu | Zanieczyszczenia żelazne i nieżelazne | Poniżej 0,7 mm żelazo, poniżej 1,2 mm stal |
| Tester twardości | Kompaktowa twardość | Siła wcięcia od 3 do 8 kg, pobrana próbka |
Dobrze oprzyrządowana linia utrzymuje współczynnik odrzuceń na poziomie poniżej 1,5 procent. Dzięki wbudowanej kontroli jakości możesz prześledzić każdy odrzut do konkretnej stacji, zamiast dyskontować całe partie produkcyjne.
Dopasowanie linii do docelowej wielkości produkcji
Wybór sprzętu rozpoczyna się od rocznego celu produkcyjnego, a nie od broszury dotyczącej maszyny. Producenci tacy jak Shanghai Qimeida Machinery Technology Co., Ltd. budują rozwiązania zautomatyzowanego prasowania proszku dopasowane do asortymentu i wydajności produktów klienta.
5-15 t
Typowy zakres siły nacisku dla kosmetyków w formie pudru kompaktowego
40-60
Zakres wydajności w misach na minutę dla średniej wielkości prasy rewolwerowej
28 800
Patelnie na ośmiogodzinną zmianę przy 60 patelniach na minutę
<1,5%
Docelowy współczynnik odrzuceń linii z pełną wbudowaną kontrolą jakości
Typowy udział inwestycji według grupy urządzeń w kompletną linię do produkcji proszku.
Maszyna do prasowania proszku
32%
System napełniania patelni
18%
Mieszanie i rozdrabnianie
16%
Odsysanie pomocnicze i pyłowe
14%
Kontrola jakości i inspekcja
10%
Montaż i pakowanie
10%
Mądre inwestowanie oznacza zrównoważenie budżetu prasy z budżetem na mieszanie i frezowanie. Prasa decyduje o wydajności, ale mieszalnik i młyn decydują, czy produkt nadaje się do sprzedaży. Najpierw zdefiniuj wielkość cząstek i specyfikację wilgotności, a następnie dopasuj wydajność prasowania do docelowej produkcji.
Często zadawane pytania: Sprzęt do produkcji proszku kosmetycznego
Oto najczęstsze pytania, jakie zadają menedżerowie zakładów i zespoły projektowe podczas planowania linii do produkcji proszku prasowanego.
W przypadku większości nowych linii bufor wydajności wynoszący od 15 do 20 procent powyżej celu rocznego uwzględnia zmiany kolorów, przerwy konserwacyjne i przyszły rozwój produktu.
Jakie maszyny tworzą linię do produkcji pudru kosmetycznego?
Kompletna linia obejmuje stację ważenia, mieszalnik taśmowy lub szybkotnący, młyn pneumatyczny lub walcowy, przesiewacz, wielogłowicową napełniarkę misową, hydrauliczną prasę do proszku, przenośnik wykańczający, wagę kontrolną, wykrywacz metalu i system odpylania.
Co powoduje, że prasowany proszek pęka lub kruszy się?
Pękanie zwykle wynika z grubej lub nierównej wielkości cząstek, niskiej zawartości spoiwa lub cyklu prasowania z niewystarczającym czasem przebywania. Szybkość wyrzucania również ma znaczenie, ponieważ zbyt szybkie wyrzucanie rozdziera krawędzie ciasta. W większości przypadków rozwiązuje się korekta krzywej mielenia i dostosowanie cyklu prasy.
Jak wybrać pomiędzy prasą rewolwerową a prasą jednostanowiskową?
Wybierz prasę rewolwerową, jeśli roczna wielkość produkcji przekracza około 5 do 10 milionów misek, a zmiany produktów są rzadkie. Wybierz prasę jednostanowiskową do partii rozwojowych, krótkich serii i częstych zmian kolorów, a następnie przejdź do wydajności wieżyczki po zablokowaniu receptury.
Jak obliczyć potrzebną przepustowość linii?
Cofnij się od rocznej docelowej objętości podzielonej przez dni pracy i godziny zmian, aby uzyskać wymaganą liczbę patelni na minutę. Prasa określa tę szybkość, wielkość wsadu mieszalnika musi zapewniać jej zasilanie, a stacje napełniania i kontroli jakości muszą dotrzymywać kroku. Dodaj 15 do 20 procent buforu do zmiany koloru i konserwacji.
Polecane NOWOŚCI:
Kluczowe zalety zautomatyzowanego sprzętu do obsługi proszku w produkcji kosmetyków
SNIEC Szanghaj: pomyślne zakończenie w 2025 r. i pełna para w 2026 r.
Jak w pełni automatyczne maszyny ładujące do misek usprawniają linie prasowania proszku kosmetycznego
Prasowanie proszku a maszyna do zagęszczania: kluczowe różnice dla producentów
Jakość proszku prasowanego w produkcji kosmetyków: objaśnienie kluczowych czynników
Dołącz do nas w Yiwu International Expo Center 12 czerwca – nie możemy się doczekać, aby Cię powitać.
Powiązane produkty
Prawa autorskie © Shanghai Qimeida Machinery Technology Co., Ltd. Wszelkie prawa zastrzeżone.
Niestandardowi profesjonalni producenci maszyn kosmetycznych
